In diesem Thema
Schritt 1: Prüfen der Daten auf Probleme
Wichtig
Für eine gründlichere Analyse dieser Anforderungen verwenden Sie Capability Sixpack (zwischen/innerhalb).
Visuelles Prüfen der Verteilung der Daten
Vergleichen Sie die durchgehende Kurve für gesamt mit den Balken des Histogramms, um zu untersuchen, ob die Daten annähernd normalverteilt sind. Wenn die Balken stark von der Kurve abweichen, sind die Daten möglicherweise nicht normalverteilt, und die Schätzungen der Prozessfähigkeit für den Prozess sind u. U. nicht zuverlässig. Wenn die Daten anscheinend nicht normalverteilt sind, verwenden Sie Identifikation der Verteilung, um zu ermitteln, ob Sie die Daten transformieren oder eine Nicht-Normalverteilung anpassen müssen, um die Prozessfähigkeitsanalyse auszuführen.
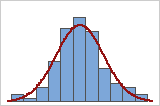
Gute Anpassung
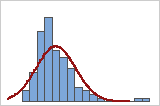
Schlechte Anpassung
Hinweis
Um nicht normalverteilte Daten zu transformieren, können Sie die Option Box-Cox in der Prozessfähigkeitsanalyse (zwischen/innerhalb) verwenden. Wählen Sie Prozessfähigkeitsanalyse (nicht normal) aus, um eine Nicht-Normalverteilung an die Daten anzupassen.
Vergleichen der Kurve für zwischen/innerhalb und gesamt
Vergleichen Sie die durchgehende Kurve für gesamt und die gestrichelte Kurve für zwischen/innerhalb, um zu untersuchen, wie eng diese beieinander liegen. Ein deutlicher Unterschied zwischen der Kurve z/i und der Kurve für gesamt kann darauf hinweisen, dass der Prozess nicht stabil ist oder neben der Streuung zwischen den und innerhalb der Teilgruppen möglicherweise andere Quellen der Streuung im Prozess vorhanden sind.Verwenden Sie eine Regelkarte, um sich zu vergewissern, dass der Prozess stabil ist, ehe Sie eine Prozessfähigkeitsanalyse ausführen.
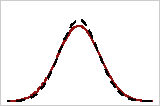
Eng beieinander liegend
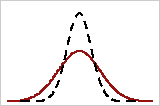
Nicht eng beieinander liegend
Schritt 2: Untersuchen der beobachteten Leistung des Prozesses
Untersuchen Sie die Stichprobenbeobachtungen mit Hilfe des Histogramms der Prozessfähigkeit visuell in Bezug auf die Prozessanforderungen.
Untersuchen der Prozessstreubreite
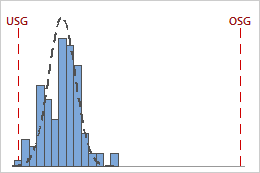
Untersuchen Sie die Daten im Histogramm visuell in Bezug auf die untere und die obere Spezifikationsgrenze. Im Idealfall ist die Streubreite der Daten geringer als die Spezifikationsstreubreite, und alle Daten liegen innerhalb der Spezifikationsgrenzen. Daten, die außerhalb der Spezifikationsgrenzen liegen, stellen unzulängliche Teile dar.

In diesem Histogramm ist die Prozessstreubreite breiter als die Spezifikationsstreubreite, was auf eine unzureichende Prozessfähigkeit hinweist. Obgleich die Mehrzahl der Daten innerhalb der Spezifikationsgrenzen liegen, gibt es unzulängliche Einheiten unter der unteren Spezifikationsgrenze (USG) und über der oberen Spezifikationsgrenze (OSG).
Hinweis
Um die tatsächliche Anzahl der unzulänglichen Einheiten im Prozess zu ermitteln, verwenden Sie die Ergebnisse für PPM < USG, PPM > OSG und PPM Gesamt. Weitere Informationen finden Sie unter „Alle Statistiken und Grafiken“.
Auswerten der Lage des Prozesses
Untersuchen Sie, ob der Prozess zwischen den Spezifikationsgrenzen oder auf den Sollwert (sofern vorhanden) zentriert ist. Die Lage der Daten befindet sich an der Spitze der Verteilungskurve; sie wird anhand des Stichprobenmittelwerts geschätzt.
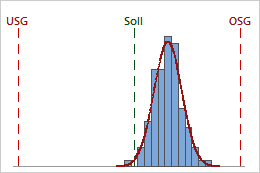
In diesem Histogramm liegen zwar sämtliche Stichprobenbeobachtungen innerhalb der Spezifikationsgrenzen, die Spitze der Verteilungskurve ist jedoch nicht auf den Sollwert zentriert. Die meisten Daten liegen über dem Sollwert.
Schritt 3: Bewertung der Leistungsfähigkeit des Prozesses
Nutzen Sie die Hauptfähigkeitsindizes, um zu bewerten, wie gut Ihr Prozess die Anforderungen erfüllt.
Die Beispiele in diesem Thema verwenden die Six Sigma Namenskonvention. Wenn Ihre Ergebnisse AIAG/VDA-Namen verwenden, verwenden Sie die folgende Tabelle, um die entsprechenden Indizes zu identifizieren.
| Interpretation | Six Sigma | AIAG/VDA |
|---|---|---|
| Zwischen/innerhalb der Verteilung | Cp | CBW |
| Zwischen/innerhalb der angepassten Fähigkeit | Cpk | Cbwk |
| Prozessleistung | Pp, Ppk | Pp.Z, Ppk.Z oder Pp.G, Ppk.G |
| Prozessfähigkeit | Pp, Ppk | Cp.Z, Cpk.Z oder Cp.G, Cpk.G |
| Maschinenleistung | Pp, Ppk | Pm.Z, Pmk.Z oder Pm.G, Pmk.G |
Interpretieren Sie die Indizes basierend auf dem Zweck und den Bedingungen Ihrer Studie:
- Prozessleistung: Eine vorläufige Prozessstudie, in der begrenzte Quellen von Variation beobachtet worden sein könnten.
- Prozessfähigkeit: Eine Produktionsprozessstudie unter Bedingungen, die einen längerfristigen Betrieb darstellen sollen.
- Maschinenleistung: Eine Gerätestudie, die hauptsächlich die Maschinenvariation bewertet.
Für AIAG/VDA-Namen bezeichnet . Z die Z-Score-Methode und . G bezeichnet die ISO-geometrische Methode.
Bewerten Sie die Fähigkeit oder innerhalb der Fähigkeit
Verwenden Sie Cpk, um die Zwischen- und Binnenkapazität Ihres Prozesses zu bewerten, wobei sowohl sein Standort als auch die Verteilung berücksichtigt werden. Im Allgemeinen deuten höhere Cpk-Werte auf einen leistungsfähigeren Prozess hin, während niedrigere Cpk-Werte darauf hinweisen, dass der Prozess möglicherweise verbessert werden muss.
-
Vergleichen Sie Cpk mit einem Benchmark, der den Mindestwert darstellt, der für Ihren Prozess akzeptabel ist. In vielen Branchen wird der Benchmark-Wert 1,33 verwendet. Wenn CPK niedriger als dein Benchmark liegt, überlege, wie du deinen Prozess verbessern kannst, zum Beispiel indem du die Variation verringerst oder den Standort verschiebst.
-
Vergleichen Sie Cp und Cpk. Wenn Cp und Cpk annähernd übereinstimmen, ist der Prozess genau zwischen den Spezifikationsgrenzen zentriert. Wenn Cp und Cpk unterschiedlich sind, ist der Prozess nicht zentriert.
Wichtigstes Ergebnis: Cpk
Für diese Prozessdaten ist Cpk gleich 1,09. Da ein CPK kleiner als 1,33 ist, erfüllt die Zwischen/In-Capability des Prozesses nicht die Kundenanforderungen. Der Prozess läuft zu nah an der unteren Spezifikationsgrenze. Der Prozess ist nicht zentriert, so dass Cpk nicht gleich Cp (2,76) ist.
Bewertung der Gesamtfähigkeit
Nutzen Sie PPK, um die Gesamtkapazität Ihres Prozesses sowohl anhand des Prozessstandorts als auch der Prozessverteilung zu bewerten. Die Gesamtfähigkeit spiegelt die in den Studiendaten dargestellte Variation wider. Interpretieren Sie das Ergebnis im Kontext des Studienzwecks und der Bedingungen für die Datenerhebung.
Im Allgemeinen verweisen höhere Ppk-Werte auf einen fähigeren Prozess. Niedrigere Ppk-Werte deuten darauf hin, dass Ihr Prozess möglicherweise verbessert werden muss.
-
Vergleiche PPK mit einem Benchmark-Wert, der den für deinen Prozess akzeptablen Mindestwert darstellt. In vielen Branchen wird der Benchmark-Wert 1,33 verwendet. Wenn der PPK unter deinem Benchmark liegt, überlege, wie du deinen Prozess verbessern kannst.
-
Vergleichen Sie Pp und Ppk. Wenn Pp und Ppk annähernd übereinstimmen, ist der Prozess genau zwischen den Spezifikationsgrenzen zentriert. Wenn Pp und Ppk unterschiedlich sind, ist der Prozess nicht zentriert.
- Vergleichen Sie Cpk und Ppk. Wenn Cpk wesentlich größer als Ppk ist, sind neben der Streuung zwischen den und innerhalb der Teilgruppen möglicherweise weitere Quellen der systemischen Streuung im Prozess vorhanden. Zum Beispiel ist Werkzeugverschleiß eine systemische Quelle der Variation, die dazu führen kann, dass ein Fertigungsprozess größer zwischen oder innerhalb der Fähigkeit (Cpk) als die Gesamtfähigkeit (Ppk) aufweist.
Wichtigstes Ergebnis: Ppk
Für diese Prozessdaten ist Ppk = 0,52. Da PPK weniger als 1,33 ist, erfüllt die Gesamtkapazität des Prozesses die Anforderungen der Kunden nicht. Der Prozess ist zentriert, so dass Ppk ≈ Pp (0,53). Es ist jedoch zu beobachten, dass Ppk < Cpk (0,72). Dies weist darauf hin, dass die Gesamtprozessfähigkeit verbessert werden kann, wenn weitere Quellen der systemischen Prozessstreuung verringert oder beseitigt werden.
Wichtig
Die CPK- und Ppk-Indizes messen die Fähigkeit des Prozesses nur in Bezug auf die Spezifikationsgrenze, die dem Prozessmittelwert am nächsten liegt. Daher repräsentieren diese Indizes nur eine Seite der Prozesskurve und messen nicht, wie der Prozess auf der anderen Seite der Prozesskurve funktioniert. Wenn Ihr Prozess nicht konforme Elemente produziert, die sowohl außerhalb der unteren als auch der oberen Spezifikationsgrenzen liegen, verwenden Sie zusätzliche Fähigkeitsmessungen im Output, um die Prozessleistung umfassender zu bewerten. Weitere Informationen finden Sie unter Alle Statistiken und Grafiken.
