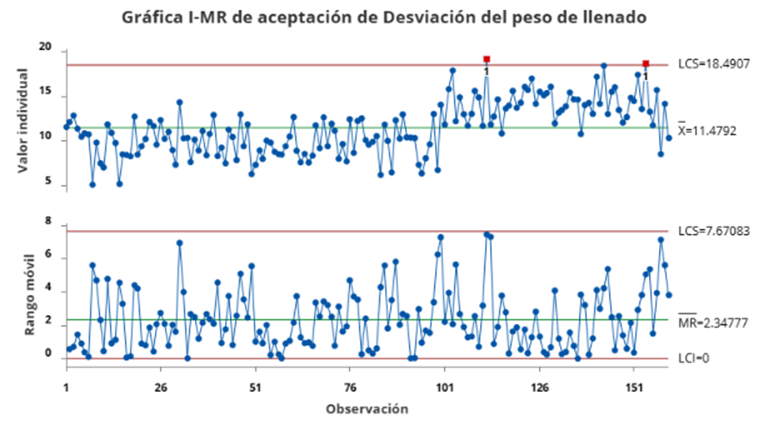
Un ingeniero de calidad supervisa las desviaciones respecto al peso de llenado objetivo para un producto envasado. Las desviaciones se miden en décimas de onza. El límite superior de especificación es de 26 décimas de onza por encima del objetivo. El proceso puede desplazarse siempre que no se espere que más del 1% de la producción supere el límite superior de especificación. El ingeniero mide 160 paquetes a intervalos de tiempo adecuados y crea una gráfica I-MR de aceptación.
- Abra los datos de muestra, PesosLlenadoIndividuales.MWX.
- En Variables, ingrese Desviación del peso de llenado.
- En Espec. superior, ingrese 26.
- En Porcentaje aceptado fuera de cada límite de especificación, ingrese 1.
- Seleccione Aceptar.
Interpretar los resultados
La gráfica MR no muestra indicios de variación inusual, por lo que el ingeniero puede interpretar la gráfica I de aceptación. Dos observaciones están por encima del límite superior de control de aceptación. Estos puntos indican que la del proceso se desplazó lo suficiente hacia el límite superior de especificación como para que más del 1% de la producción del proceso pudiera superar el límite especificado.
Tras la observación 100, la media del proceso sube, pero la mayoría de las observaciones permanecen dentro del límite superior de control de aceptación. El ingeniero debe investigar las dos observaciones fuera de control para determinar si el desplazamiento refleja una causa adicional o un efecto más fuerte de una causa existente. Las posibles causas incluyen un ajuste de máquina, un cambio en la materia prima, un cambio de operador o un lote de producción diferente.