In diesem Thema
Dargestellte Punkte
Mittellinie
Die Mittellinie stellt den Prozessmittelwert μ dar. Wenn Sie keinen historischen Wert für den Prozessmittelwert angeben, verwendet Minitab den Mittelwert der Beobachtungen.
Eingriffsgrenzen
Wenn Sie für die Standardabweichung des Prozesses σ keinen historischen Wert angeben, schätzt Minitab σ mit der angegebenen Methode aus den Daten.
Untere Kontrollgrenze (LCL)

Obere Kontrollgrenze (UCL)

Notation
| Begriff | Beschreibung |
|---|---|
| μ | Prozessmittelwert |
| k | Parameter für Test 1. Der Standardwert ist 3. |
Erweiterte Kontrollgrenzen: Zwischen/Inner-Ansatz
Verwenden Sie den Zwischen/Inner-Ansatz, um erweiterte Kontrollgrenzen aus der Standardvariation innerhalb der Untergruppe und zwischen den Untergruppen zu berechnen.
Teilgruppengröße = 1

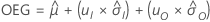
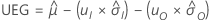
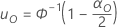
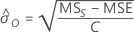
Wobei uI und duO Quantile der standardisierten Normalverteilung sind.
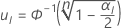
Notation für zwischen/innerhalb des Ansatzes
| Begriff | Beschreibung |
|---|---|
| μ̂ | Schätzung des Prozessmittelwerts |
| σ̂I | Schätzung der Standardabweichung innerhalb der Untergruppe |
| σ̂O | Schätzung der Standardabweichung zwischen Untergruppen. Gibt es nur eine Untergruppe, dann gilt σ̂O = 0. |
| n | Länge des bewegten Bereichs, wenn die Untergruppengröße 1 beträgt |
| αI | Fehlalarmwahrscheinlichkeit für Standardabweichung innerhalb der Untergruppe |
| Φ-1 | Die inverse kumulative Verteilungsfunktion der Standardnormalverteilung |
| αO | Fehlalarmwahrscheinlichkeit für Standardabweichung zwischen Untergruppen |
| MSS | das mittlere Quadrat, das mit Untergruppe-zu-Untergruppen-Variation assoziiert ist |
| MSE | Mittlerer Quadratfehler. Das Mittelwertquadrat innerhalb der Untergruppe wurde vom Untergruppen-Mittelwertquadrat abgezogen, bevor die Standardabweichungskomponente zwischen den Untergruppen geschätzt wurde. |
| C | Koeffizient für das erwartete Mittelwertquadrat für Untergruppen als Zufallsfaktor.
Für die Berechnungen der erwarteten mittleren Quadrate und Informationen zu unsymmetrischen oder komplexeren Modellen siehe Montgomery1 und Neter2.
|
Erweiterte Kontrollgrenzen: Min/max-Mittelwert Ansatz
Verwenden Sie den Min/Max-Mittelwert-Ansatz, um erweiterte Kontrollgrenzen aus den Minimal- und Maximal-Gruppenmittelwerten zu berechnen.
Teilgruppengröße = 1

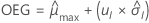
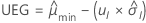
Wobei uI das Quantil der standardisierten Normalverteilung ist.
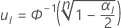
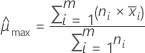
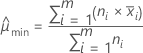
Notation für Min/Max-Anflug
| Begriff | Beschreibung |
|---|---|
| μ̂ | Schätzung des Prozessmittelwerts |
| μ̂max | Schätzung des maximalen Prozessmittelwerts. Unter Verwendung der Länge des bewegten Bereichs als Untergruppengröße ist diese Schätzung der gewichtete Durchschnitt des m größten Untergruppenmittels. Wenn die Analyse angibt, mehr Untergruppen zu verwenden, als in den Daten enthalten sind, ist m die Anzahl der Untergruppen. |
| μ̂min | Schätzung des minimalen Prozessmittelwerts. Wenn man die Länge des beweglichen Bereichs als Untergruppengröße verwendet, ist diese Schätzung der gewichtete Durchschnitt der m kleinsten Untergruppenmittelwerte. Wenn die Analyse angibt, mehr Untergruppen zu verwenden, als in den Daten enthalten sind, ist m die Anzahl der Untergruppen. |
| m | Anzahl der Untergruppen bedeutet zum Durchschnitt |
| σ̂I | Schätzung der Standardabweichung innerhalb der Untergruppe |
| n | Länge des bewegten Bereichs, wenn die Untergruppengröße 1 beträgt |
| Φ-1 | Die inverse kumulative Verteilungsfunktion der Standardnormalverteilung |
| αI | Fehlalarmwahrscheinlichkeit für Standardabweichung innerhalb der Untergruppe |
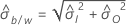
Standardabweichung für erweiterte Grenzwerte
Wenn erweiterte Limits ausgewählt werden, verwenden Sie die folgende Standardabweichung für gespeicherte Variationswerte und zusätzliche Sigma-Grenzwerte.