In diesem Thema
- Schritt 1: Untersuchen Sie das S-Diagramm, um festzustellen, ob die Prozessvariation kontrolliert ist
- Schritt 2: Untersuchen Sie das Akzeptanz-X-quer-Diagramm, um festzustellen, ob Veränderungen im Prozessmittelwert akzeptabel sind
- Schritt 3: Identifizieren Sie, welche Punkte bei jedem Test durchgefallen sind
Schritt 1: Untersuchen Sie das S-Diagramm, um festzustellen, ob die Prozessvariation kontrolliert ist
Bevor Sie das Akzeptanz-X-quer-Diagramm interpretieren, untersuchen Sie das S-Diagramm, um festzustellen, ob die Prozessvariation die Kontrolle hat. Wenn das S-Diagramm nicht kontrolliert ist, sind die Schätzung der Prozessvariation und die Akzeptanzkontrollgrenzen auf dem Akzeptanz-X-quer-Diagramm möglicherweise nicht zuverlässig.
Das S-Diagramm zeigt die Standardabweichungen der Untergruppe. Die Mittellinie ist der Mittelwert aller Standardabweichungen der Untergruppen. Die Kontrollgrenzen auf dem S-Diagramm, die in einem Abstand von 3 Standardabweichungen oberhalb und unterhalb der Mittellinie gesetzt sind, zeigen die erwartete Variation in den Standardabweichungen der Untergruppen.
Rote Punkte zeigen Untergruppen an, die mindestens einen der Tests aus besonderen Gründen nicht bestehen und nicht kontrolliert sind. Wenn derselbe Punkt mehrere Tests nicht besteht, wird der Punkt mit der niedrigsten Testnummer beschriftet, um eine Überlastung des Graphen zu vermeiden. Wenn das Diagramm außer Kontrolle geratene Punkte zeigt, untersuchen Sie diese Punkte.
Punkte außer Kontrolle können die Schätzwerte von Prozessparametern beeinflussen und verhindern, dass Eingriffsgrenzen den Prozess wahrheitsgemäß widerspiegeln. Wenn außer Kontrolle gerietene Punkte besondere Ursachen haben, sollten diese Punkte in den Berechnungen weggelassen werden. Weitere Informationen finden Sie unter Spezifizieren, wie die Parameter für geschätzt werden X-quer/S-Karte für Annahme.
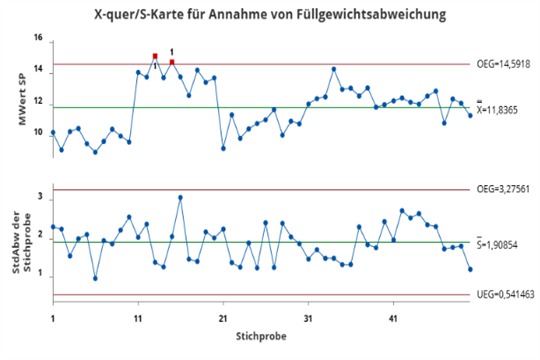
Das S-Diagramm zeigt keine Anzeichen ungewöhnlicher Variation, sodass der Ingenieur das Akzeptanz-X-quer-Diagramm interpretieren kann.
Schritt 2: Untersuchen Sie das Akzeptanz-X-quer-Diagramm, um festzustellen, ob Veränderungen im Prozessmittelwert akzeptabel sind
Das Akzeptanz-X-quer-Diagramm zeigt den Durchschnitt der Messungen innerhalb jeder Untergruppe. Die Mittellinie ist der Durchschnitt aller Untergruppen-Durchschnitte. Die Akzeptanzkontrollgrenzen basieren auf den Spezifikationsgrenzen, dem akzeptierten Prozentsatz außerhalb jeder Spezifikationsgrenze, der Wahrscheinlichkeit einer Intervention, der Untergruppengröße und der geschätzten Prozessvariation. Das Diagramm zeigt eine untere Akzeptanzkontrollgrenze, eine obere Akzeptanzkontrollgrenze oder beides, je nachdem, welche Spezifikationsgrenzen man eingibt.
Rote Punkte zeigen eine Untergruppe an, die außerhalb einer Akzeptanzkontrollgrenze liegt. Ein Punkt außerhalb einer Akzeptanzkontrollgrenze zeigt an, dass der Prozessmittelwert so weit in Richtung des entsprechenden Spezifikationslimits verschoben wurde, dass der akzeptierte Prozentsatz der Prozessausgabe außerhalb des Spezifikationslimits überschritten werden könnte.
Verschiebungen im Prozess bedeuten, dass die innerhalb der Akzeptanzkontrollgrenzen bleiben, bedeuten nicht, dass der akzeptierte Prozentsatz überschritten wird. Wenn das Diagramm einen außer Kontrolle geratenen Punkt zeigt, untersuchen Sie, ob die Verschiebung eine zusätzliche Ursache oder eine stärkere Wirkung einer bestehenden Ursache widerspiegelt.
Punkte außer Kontrolle können die Schätzwerte von Prozessparametern beeinflussen und verhindern, dass Eingriffsgrenzen den Prozess wahrheitsgemäß widerspiegeln. Wenn außer Kontrolle gerietene Punkte besondere Ursachen haben, sollten diese Punkte in den Berechnungen weggelassen werden. Weitere Informationen finden Sie unter Spezifizieren, wie die Parameter für geschätzt werden X-quer/S-Karte für Annahme.
Zwei Untergruppen bedeuten, dass während der ersten Aufwärtsverschiebung die obere Akzeptanzkontrollgrenze überschreitet. Diese Punkte zeigen, dass der Prozessmittelwert so weit in Richtung des oberen Spezifikationslimits verschoben wurde, dass mehr als 1 % der Prozessausgabe das Spezifikationslimit überschreiten könnten.
Die anderen Veränderungen im Prozessmittelwert liegen innerhalb der Akzeptanzkontrollgrenze und deuten nicht darauf hin, dass der akzeptierte Prozentsatz überschritten wird. Der Ingenieur sollte die beiden außer Kontrolle geratenen Untergruppen untersuchen, um festzustellen, ob die Verschiebung eine zusätzliche Ursache oder eine stärkere Wirkung einer bestehenden Ursache widerspiegelt. Mögliche Ursachen sind eine Maschinenanpassung, eine Änderung des Rohstoffs, ein Betreiberwechsel oder eine andere Produktionscharge.
Schritt 3: Identifizieren Sie, welche Punkte bei jedem Test durchgefallen sind
Untersuche alle Untergruppen, die einen Test nicht bestehen. Im Akzeptanz-X-quer-Diagramm identifiziert Test 1 Untergruppen-Mittelwerte, die außerhalb der Akzeptanzkontrollgrenzen liegen. Auf der S-Tabelle erkennen die Tests 1 bis 4 besondere Ursachen in der Prozessvariation.
Wenn ein Punkt im S-Diagramm mehr als einen Test nicht besteht, zeigt das Diagramm nur eine Testzahl an. Die Testergebnisse identifizieren alle Tests, bei denen jeder Punkt durchgefallen ist.
Testergebnisse für X-quer-Karte von Füllgewichtsabweichung
| TEST 1. Ein Punkt außerhalb der Akzeptanzkontrollgrenzen. |
|---|
| Test fehlgeschlagen an den Punkten: 13; 15 |
Hinweis
Wenn man mehrere Tests gleichzeitig auf dem S-Horoskop verwendet, steigt die Empfindlichkeit des Horoskops. Die Rate falscher Alarme steigt jedoch ebenfalls an, wodurch Sie u. U. unnötigerweise auf die Testergebnisse reagieren.
Für weitere Informationen zu den Tests für besondere Ursachen auf der S-Tabelle und wann Sie sie verwenden sollten, besuchen Verwenden von Tests auf Ausnahmebedingungen in RegelkartenSie .
