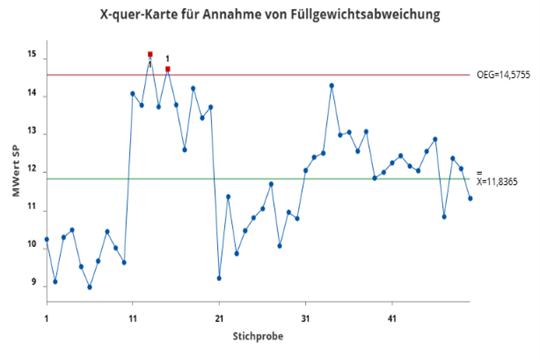
Ein Qualitätsingenieur überwacht Abweichungen vom Ziel-Füllgewicht für ein verpacktes Produkt. Die Abweichungen werden in Zehnteln Unze gemessen. Der Ingenieur hat festgestellt, dass die Prozessvariation stabil ist. Die obere Spezifikationsgrenze liegt bei 20,6 Zehnteln Unze über dem Ziel. Der Prozess darf verschieben, solange nicht mehr als 1 % der Prozessausgabe voraussichtlich die obere Spezifikationsgrenze überschreitet. Der Ingenieur sammelt Untergruppen von 10 Paketen in regelmäßigen Abständen und erstellt ein Akzeptanz-X-quer-Diagramm.
- Öffnen Sie die Beispieldaten Füllgewichte.MWX.
- Aus der Dropdown-Liste wählen Alle darzustellenden Beobachtungen stammen aus einer Spalte und geben Sie . Füllgewichtsabweichungein
- Geben Sie im Feld Teilgruppengrößen den Wert 10 ein.
- Geben Sie im Feld Obere Spezifikationsgrenze den Wert 20,6 ein.
- Geben Sie im Feld Akzeptabler Prozentsatz außerhalb jeder Spezifikationsgrenze den Wert 1 ein.
- Wählen Sie OK aus.
Interpretieren der Ergebnisse
Zwei Untergruppen bedeuten, dass während der ersten Aufwärtsverschiebung die obere Akzeptanzkontrollgrenze überschreitet. Diese Punkte zeigen, dass der Prozessmittelwert so weit in Richtung des oberen Spezifikationslimits verschoben wurde, dass mehr als 1 % der Prozessausgabe das Spezifikationslimit überschreiten könnten.
Die anderen Veränderungen im Prozessmittelwert liegen innerhalb der Akzeptanzkontrollgrenze und deuten nicht darauf hin, dass der akzeptierte Prozentsatz überschritten wird. Der Ingenieur sollte die beiden außer Kontrolle geratenen Untergruppen untersuchen, um festzustellen, ob die Verschiebung eine zusätzliche Ursache oder eine stärkere Wirkung einer bestehenden Ursache widerspiegelt. Mögliche Ursachen sind eine Maschinenanpassung, eine Änderung des Rohstoffs, ein Betreiberwechsel oder eine andere Produktionscharge.