In diesem Thema
Schritt 1: Prüfen der Daten auf Probleme
Ihr Prozess muss stabil sein, und die ursprünglichen (oder die transformierten) Prozessdaten müssen einer Normalverteilung folgen. Anhand der Regelkarten und der Darstellung der Wahrscheinlichkeitsverteilung können Sie beurteilen, ob diese Anforderungen erfüllt sind.
Bestimmen, ob der Prozess stabil ist
Mit Regelkarten können Sie die Stabilität Ihres Prozesses überwachen, indem Sie Punkte außer Kontrolle sowie Muster und Trends in den Daten identifizieren.
Rote Punkte zeigen Teilgruppen an, die mindestens einen Test auf Ausnahmebedingungen nicht bestehen und außer Kontrolle sind. Punkte außer Kontrolle weisen darauf hin, dass der Prozess möglicherweise nicht stabil ist und die Ergebnisse der Prozessfähigkeitsanalyse u. U. nicht zuverlässig sind. Sie sollten die Ursache für die Punkte außer Kontrolle ermitteln und Streuung durch Ausnahmebedingungen entfernen, bevor Sie die Prozessfähigkeit analysieren.
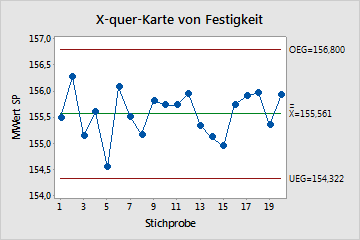
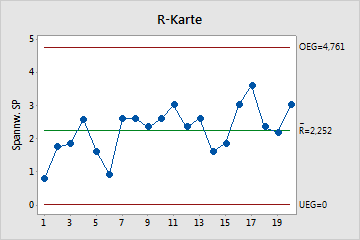
Auf diesen beiden Regelkarten sind die Punkte zufällig um die Mittellinie gestreut und liegen innerhalb der Eingriffsgrenzen. Es lassen sich weder Trends noch Muster erkennen. Der Prozess ist in allen 20 Teilgruppen stabil.
Hinweis
Die Art der von Minitab angezeigten Regelkarte hängt von der Größe der Teilgruppen in den Daten ab:
- Bei der Teilgruppengröße 1 zeigt Minitab eine I-Karte mit einer MR-Karte an.
- Wenn die Teilgruppengröße größer als 1 ist, zeigt Minitab eine X-quer-Karte mit einer R-Karte (bei einer Teilgruppengröße von 2 bis 8) oder einer S-Karte (bei einer Teilgruppengröße von 9 oder mehr) an.
Auswerten der Normalverteilung der Daten
Verwenden Sie das Wahrscheinlichkeitsnetz für Normalverteilung, um zu ermitteln, ob die Daten einer Normalverteilung folgen.
Wenn die Normalverteilung eine gute Anpassung für die Daten bietet, bilden die Punkte eine annähernd gerade Linie entlang der Anpassungslinie, die innerhalb der Konfidenzgrenzen liegt. Abweichungen von dieser Geraden weisen auf Abweichungen von der Normalverteilung hin. Wenn der p-Wert größer als 0,05 ist, können Sie voraussetzen, dass die Daten der Normalverteilung folgen. Sie können die Prozessfähigkeit Ihres Prozesses anhand einer Normalverteilung untersuchen.
Wenn der p-Wert kleiner als 0,05 ist, folgen die Daten der Normalverteilung nicht, und die Ergebnisse der Prozessfähigkeitsanalyse sind möglicherweise nicht genau. Verwenden Sie Identifikation der Verteilung, um zu ermitteln, ob Sie die Daten transformieren oder eine Nicht-Normalverteilung anpassen müssen, um die Prozessfähigkeitsanalyse auszuführen.
Hinweis
Wenn die Daten nicht normalverteilt sind, können Sie die Daten mit der in dieser Analyse enthaltenen Option Transformieren transformieren. Wählen Sie Capability Sixpack (nicht normal) aus, um eine Nicht-Normalverteilung an die Daten anzupassen.

Wichtigstes Ergebnis: p-Wert
In diesem Diagramm folgen die Punkte annähernd einer Geraden entlang der Anpassungslinie (Mittellinie). Der p-Wert ist größer als 0,05, und daher liegen keine ausreichenden Anzeichen dafür vor, dass die Daten nicht normalverteilt sind. Diese Daten können mit der Prozessfähigkeitsanalyse für normalverteilte Daten untersucht werden.
Schritt 2: Beobachtete Leistung des Prozesses untersuchen
Untersuchen Sie die Stichprobenbeobachtungen mit Hilfe des Histogramms der Prozessfähigkeit visuell in Bezug auf die Prozessanforderungen.
Untersuchen der Prozessstreubreite
Untersuchen Sie die Daten im Histogramm visuell in Bezug auf die untere und die obere Spezifikationsgrenze. Im Idealfall ist die Streubreite der Daten geringer als die Spezifikationsstreubreite, und alle Daten liegen innerhalb der Spezifikationsgrenzen. Daten, die außerhalb der Spezifikationsgrenzen liegen, stellen unzulängliche Teile dar.

In diesem Histogramm ist die Prozessstreubreite größer als die Spezifikationsstreubreite, was auf eine unzureichende Prozessfähigkeit verweist. Obgleich die Mehrzahl der Daten innerhalb der Spezifikationsgrenzen liegen, gibt es unzulängliche Einheiten unter der unteren Spezifikationsgrenze (USG) und über der oberen Spezifikationsgrenze (OSG).
Note
Bestimmen Sie die tatsächliche Anzahl der unzulänglichen Teile im Prozess anhand der Ergebnisse für PPM.
Auswerten der Lage des Prozesses
Untersuchen Sie, ob der Prozess zwischen den Spezifikationsgrenzen oder auf den Sollwert (sofern vorhanden) zentriert ist. Die Lage der Daten befindet sich an der Spitze der Verteilungskurve; sie wird anhand des Stichprobenmittelwerts geschätzt.
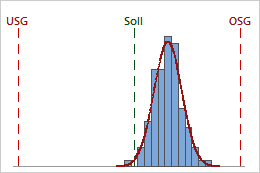
In diesem Histogramm liegen zwar sämtliche Stichprobenbeobachtungen innerhalb der Spezifikationsgrenzen, die Spitze der Verteilungskurve ist jedoch nicht auf den Sollwert zentriert. Die meisten Daten überschreiten den Sollwert und befinden sich dicht an der oberen Spezifikationsgrenze.
Schritt 3: Bewertung der Leistungsfähigkeit des Prozesses
Nutzen Sie die Hauptfähigkeitsindizes, um zu bewerten, wie gut Ihr Prozess die Anforderungen erfüllt.
Die Beispiele in diesem Thema verwenden die Six Sigma Namenskonvention. Wenn Ihre Ergebnisse AIAG/VDA-Namen verwenden, verwenden Sie die folgende Tabelle, um die entsprechenden Indizes zu identifizieren.
| Interpretation | Six Sigma | AIAG/VDA |
|---|---|---|
| Innerhalb von Spread | Cp | CW |
| Innerhalb der angepassten Kapazität | Cpk | Cwk |
| Prozessleistung | Pp, Ppk | Pp.Z, Ppk.Z oder Pp.G, Ppk.G |
| Prozessfähigkeit | Pp, Ppk | Cp.Z, Cpk.Z oder Cp.G, Cpk.G |
| Maschinenleistung | Pp, Ppk | Pm.Z, Pmk.Z oder Pm.G, Pmk.G |
Interpretieren Sie die Indizes basierend auf dem Zweck und den Bedingungen Ihrer Studie:
- Prozessleistung: Eine vorläufige Prozessstudie, in der begrenzte Quellen von Variation beobachtet worden sein könnten.
- Prozessfähigkeit: Eine Produktionsprozessstudie unter Bedingungen, die einen längerfristigen Betrieb darstellen sollen.
- Maschinenleistung: Eine Gerätestudie, die hauptsächlich die Maschinenvariation bewertet.
Für AIAG/VDA-Namen bezeichnet . Z die Z-Score-Methode und . G bezeichnet die ISO-geometrische Methode.
Bewertung der potenziellen Fähigkeiten
Verwenden Sie CPK, um die potenzielle Leistungsfähigkeit Ihres Prozesses sowohl anhand des Prozessstandorts als auch der Prozessverteilung zu bewerten. Potenzielle Fähigkeit zeigt die Fähigkeit an, die erreicht werden könnte, wenn Prozessverschiebungen und Drifte eliminiert würden.
Im Allgemeinen verweisen höhere Cpk-Werte auf einen fähigeren Prozess. Niedrigere Cpk-Werte deuten darauf hin, dass Ihr Prozess möglicherweise verbessert werden muss.
-
Vergleichen Sie Cpk mit einem Benchmark, der den Mindestwert darstellt, der für Ihren Prozess akzeptabel ist. In vielen Branchen wird der Benchmark-Wert 1,33 verwendet. Wenn CPK niedriger als dein Benchmark liegt, überlege, wie du deinen Prozess verbessern kannst, zum Beispiel indem du die Variation verringerst oder den Standort verschiebst.
-
Vergleichen Sie Cp und Cpk. Wenn Cp und Cpk annähernd übereinstimmen, ist der Prozess genau zwischen den Spezifikationsgrenzen zentriert. Wenn Cp und Cpk unterschiedlich sind, ist der Prozess nicht zentriert.
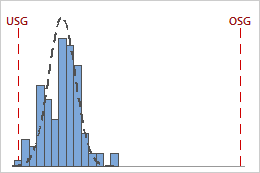
Wichtigstes Ergebnis: Cpk
Für die unten dargestellten Prozessdaten ist Cpk gleich 1,09. Da CPK weniger als 1,33 ist, erfüllt die potenzielle Fähigkeit des Prozesses nicht die Kundenanforderungen. Der Prozess läuft zu nah an der unteren Spezifikationsgrenze. Der Prozess ist nicht zentriert, so dass Cpk nicht gleich Cp (2,76) ist.
Bewertung der Gesamtfähigkeit
Nutzen Sie PPK, um die Gesamtkapazität Ihres Prozesses sowohl anhand des Prozessstandorts als auch der Prozessverteilung zu bewerten. Die Gesamtfähigkeit spiegelt die in den Studiendaten dargestellte Variation wider. Interpretieren Sie das Ergebnis im Kontext des Studienzwecks und der Bedingungen für die Datenerhebung.
Im Allgemeinen verweisen höhere Ppk-Werte auf einen fähigeren Prozess. Niedrigere Ppk-Werte deuten darauf hin, dass Ihr Prozess möglicherweise verbessert werden muss.
-
Vergleiche PPK mit einem Benchmark-Wert, der den für deinen Prozess akzeptablen Mindestwert darstellt. In vielen Branchen wird der Benchmark-Wert 1,33 verwendet. Wenn der PPK unter deinem Benchmark liegt, überlege, wie du deinen Prozess verbessern kannst.
-
Vergleichen Sie Pp und Ppk. Wenn Pp und Ppk annähernd übereinstimmen, ist der Prozess genau zwischen den Spezifikationsgrenzen zentriert. Wenn Pp und Ppk unterschiedlich sind, ist der Prozess nicht zentriert.
-
Vergleichen Sie Ppk und Cpk. Wenn ein Prozess statistisch kontrolliert wird, sind Ppk und Cpk ungefähr gleichwertig. Der Unterschied zwischen Ppk und Cpk stellt die Verbesserung der Prozessfähigkeit dar, die man erwarten könnte, wenn Verschiebungen und Drifte im Prozess eliminiert würden.
Wichtigstes Ergebnis: Ppk
Für diese Prozessdaten ist Ppk = 0,52. Da PPK weniger als 1,33 ist, erfüllt die Gesamtkapazität des Prozesses die Anforderungen der Kunden nicht. Der Prozess ist zentriert, so dass Ppk ≈ Pp (0,53). Es ist jedoch zu beobachten, dass Ppk < Cpk (0,72). Dies weist darauf hin, dass die Gesamtprozessfähigkeit verbessert werden kann, wenn die Streuung zwischen den Teilgruppen verringert wird.
Wichtig
Die CPK- und Ppk-Indizes messen die Fähigkeit des Prozesses nur in Bezug auf die Spezifikationsgrenze, die dem Prozessmittelwert am nächsten liegt. Daher repräsentieren diese Indizes nur eine Seite der Prozesskurve und messen nicht, wie der Prozess auf der anderen Seite der Prozesskurve funktioniert. Wenn Ihr Prozess nicht konforme Elemente hat, die außerhalb beider Spezifikationsgrenzen liegen, verwenden Sie zusätzliche Fähigkeitsmaße, um die Prozessleistung umfassender zu bewerten.
