使用A 验收 Xbar-S 控制图 检测超出规格的百分比是否超过可接受水平,并利用子组标准差监测变异。当子组大小为9或更大时使用。
例如,质量工程师会监控包装产品的填充重量偏离目标重量。偏差以十分之一盎司为单位测量。规格上限比目标高 20.6 个十分之一盎司。只要预计超过规格上限的过程输出不超过 1%,就允许过程发生偏移。工程师定期收集由 10 个包装组成的子组,并创建验收 Xbar-S 控制图。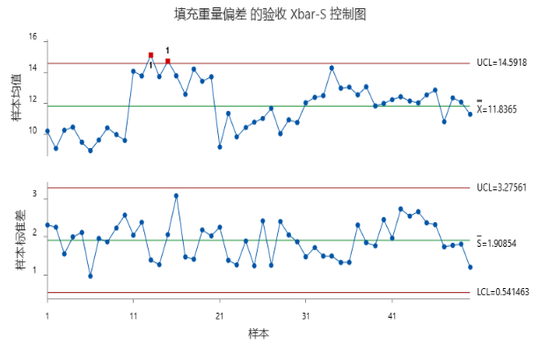
S 控制图中没有异常变异的迹象,因此工程师可以解读验收 Xbar 控制图。两个子群平均值在第一次向上移动时高于上验收控制限。这些点表明工艺均值已向上限偏移,导致超过1%的工艺产出可能超过规格限制。
在何处查找此控制图
要创建验收 Xbar-S 控制图,请选择 。
什么情况下使用备择控制图
- 对于有2−8个观测值的子群,使用 验收 Xbar-R 控制图。
- 如果没有子群,可以使用 验收 I-MR 控制图。
