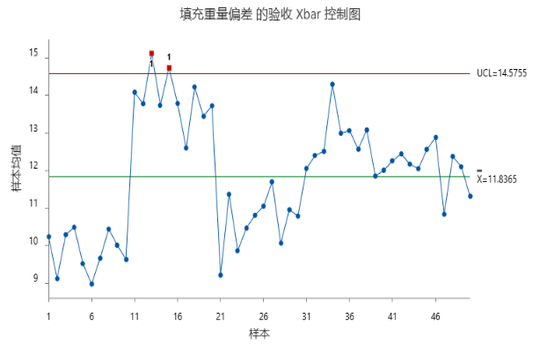
质量工程师负责监控包装产品与目标填充重量的偏差。偏差以十分之一盎司为单位测量。工程师已确定工艺变异是稳定的。规格上限比目标高 20.6 个十分之一盎司。只要预计工艺输出超过1%超过上限,工艺就可以调整。工程师定期收集由 10 个包装组成的子组,并创建验收 Xbar 控制图。
- 打开样本数据 填充重量.MWX。
- 从下拉列表中选择 图表的所有观测值均在一列中 并输入 填充重量偏差。
- 在子组大小中,输入 10。
- 在规格上限中,输入 20.6。
- 在允许超出每个规格限的百分比中,输入 1。
- 选择 确定。
解释结果
两个子群平均值在第一次向上移动时高于上验收控制限。这些点表明工艺均值已向上限偏移,导致超过1%的工艺产出可能超过规格限制。
过程均值的其他偏移仍在验收控制限内,并不表示已超过接受百分比。工程师应调查这两个失控子群,以确定偏移是由其他原因还是现有原因的加剧效果所引起。可能的原因包括机器调整、原材料变化、操作员更换或生产批次变换。