步骤 1:查看MR 控制图以确定工艺变化是否受控
在解读验收 I 控制图之前,先查看MR 控制图,判断过程变化是否受控。如果MR 控制图未受控,那么验收 I 控制图上对工艺变异和验收控制限的估计可能不可靠。
MR 控制图标绘移动极差。中心线是所有移动极差的平均值。MR 控制图上的控制限制设在中心线上下各3个标准差的距离,显示了移动区间中预期的变动幅度。
红色点表示移动范围未通过至少一项特殊原因测试且无法控制。如果同一个点在多个检验中失败,则会用最小的检验编号标记该点,以免图形过于拥挤。如果控制图显示了失控点,请调查这些点。
失控点可能会影响过程参数的估计值并防止控制限真正代表您的过程。如果失控点是由特殊原因导致的,请考虑在计算中省略这些点。有关详细信息,请转到 指定如何估计 的参数 验收 I-MR 控制图。
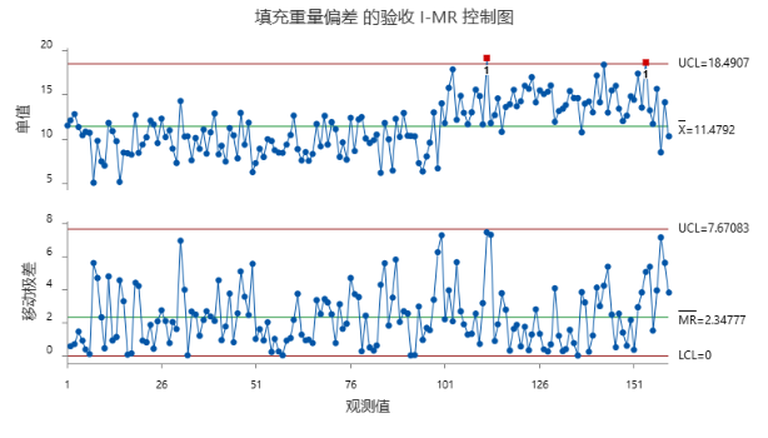
MR 控制图没有显示异常变化的迹象,因此工程师可以解释验收 I 控制图。
步骤 2:查看验收 I 控制图,判断流程中的转变是否意味着可接受
验收 I 控制图绘制了个别观察数据。中心线是过程平均值的估计值。验收控制限基于规格限制、超出每个规格限制的接受百分比、干预概率以及估计的工艺变异。图表显示了较低的验收控制限、上限验收控制限,或两者兼有,具体取决于你输入的规范限制。
红色点表示因超出验收控制限而未通过测试1的观测值。超过验收控制限的点表示工艺均值已向相应的规格限制移动到足够远,导致工艺输出中超出规格限制的接受百分比可能超过。
保持在验收控制限内的过程均值偏移并不表示已超过接受百分比。如果图表显示失控点,请调查该偏移是由其他原因还是现有原因的加剧效果所引起。
失控点可能会影响过程参数的估计值并防止控制限真正代表您的过程。如果失控点是由特殊原因导致的,请考虑在计算中省略这些点。有关详细信息,请转到 指定如何估计 的参数 验收 I-MR 控制图。
有两个观测值高于上限验收控制限。这些点表明工艺已向上限偏移,超过1%的产出可能超过规格限制。
在观测值100之后,过程均值向上移动,但大多数观测值仍处于上验收控制限内。工程师应调查这两次失控观测,以确定偏移是反映了额外的原因,还是现有原因的更强效应。可能的原因包括机器调整、原材料变化、操作员更换或生产批次变换。
步骤 3:识别每项测试未通过的分数
调查任何未通过测试的观察。在验收 I 控制图中,测试1识别超出验收控制限的观测值。在MR 控制图中,测试1到测试4检测过程变异中的特殊原因。
如果MR 控制图上的某一点在多个测试中失败,图表只显示一个测试数字。输出中的测试结果会识别出每个点未通过的所有测试。
填充重量偏差 的单值控制图检验结果
| 测试1。超出验收控制极限一点。 |
|---|
| 检验出下列点不合格: 112, 154 |
注意
当你同时在MR 控制图上使用多个测试时,图表的灵敏度会提高。但是,误警报率也会增加,这可能会使您对检验结果做出不必要的反应。
有关MR 控制图中特殊原因检测及使用时间的更多信息,请访问 在控制图中使用特殊原因检验。
