标绘点
验收 I 控制图上的标记点是各个观察点。红色点表示因超出验收控制限而未通过测试1的观测值。超过验收控制限的点表示工艺均值已向相应的规格限制移动到足够远,导致工艺输出中超出规格限制的接受百分比可能超过。
MR 控制图上的标绘点是移动极差。移动极差是两个或多个连续点之间差值的绝对值。红色点表示移动范围,且测试1至4中至少未通过一项。调查这些点是否有特殊原因的差异。
中心线
验收I表的中心线是过程平均值的估计。观测数据不必沿中心线随机分布。
MR 控制图上的中心线是所有移动极差的平均值。利用中心线将每个移动区间与典型工艺变化进行比较。如果过程变化受控,则点会围绕中心线随机变化。
警告
请勿将中心线与过程的目标值相混淆。目标是所希望的结果。中心线是实际结果。
控制限
验收 I 控制图中的验收控制限表明,当工艺均值向规格限制移动到足够明显,导致工艺产出中超出规格限制的接受百分比可能被超过时。这些限制基于规格限制、超出每个规范限制的接受百分比、干预概率以及估计的工艺变异。
验收I表显示了较低的验收控制限、上限验收控制限,或两者兼有,具体取决于你输入的规范限制。验收控制限不一定与中心线的距离相同。
MR 控制图上的控制限制显示了移动区间中预期的波动幅度。如果过程变异受控,则点在控制范围内随机变化。
警告
不要将验收控制限与规格极限混淆。规格限制定义了单个工艺输出的可接受值。验收控制限指示何时研究过程均值的转变。
特殊原因检验
验收 I 控制图
只有检验1适用于验收 I 控制图。检验1识别超出验收控制限的观测值。这些点表明过程均值已向相应的规格限值方向偏移到足够远,规格限值外过程输出的百分比可能超过接受百分比。
MR 控制图
测试1到4适用于MR 控制图。利用这些检测识别移动区间中可能表明特殊原因变异的特定模式。
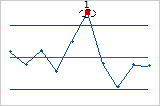
- 检验 1: 距离中心线多一点多3σ
- 测试1识别与其他波动范围相比不寻常的移动范围。如果对工艺变化的微小变化感兴趣,可以用测试2补充测试1以提高图表的灵敏度。
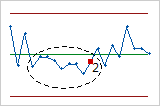
- 检验 2: 同一侧中心线连续九个点
- 检验 2 会标识过程变异中的偏移。
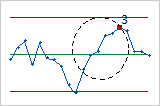
- 检验 3: 行内连续 6 点,全部递增或全部递减(S)
- 检验 3 检测趋势。该检验寻找连续且持续增加或减少的连续点。
- 检验 4: 行内连续 14 点上下交错(F)
- 检验 4 检测系统变异。未通过测试4的点可能表明变异模式是可预测的。
注意
当你同时在MR 控制图上使用多个测试时,图表的灵敏度会提高。但是,误警报率也会增加,这可能会使您对检验结果做出不必要的反应。
标准差
标准差估计了单个观测过程中的差异。值越小表示观测更为一致。
Minitab 利用标准差、规格限制、超出每个规格限制的接受百分比和干预概率,计算验收 I 控制图上的验收控制限。Minitab在图表上不会显示标准差。
要在工作表中存储标准差,请在 存储 “选项”对话框的标签页中选择它。
阶段
使用阶段可以创建显示过程在特定时间段内变化情况的历史控制图。默认情况下,Minitab 会为每个阶段重新计算中心线和控制限。有关更多信息,请转到添加阶段以显示过程的变化。
解释
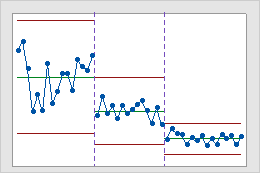
此历史控制图显示过程的三个阶段,分别表示实施新过程之前、之中和之后。