Neste tópico
Passo 1: Examine a carta S para determinar se a variação do processo está no controle
Antes de interpretar a carta Xbarra de Aceitação, examine a carta S para determinar se a variação do processo está no controle. Se a carta S não estiver no controle, então a estimativa da variação do processo e os limites de controle de aceitação na carta Xbarra de Aceitação podem não ser confiáveis.
A carta S representa graficamente os desvios padrão do subgrupo. A linha central é a média de todos os desvios padrão de subgrupos. Os limites de controle da carta S, que são fixados a uma distância de 3 desvios padrão acima e abaixo da linha central, mostram a quantidade de variação que é esperada nos desvios padrão do subgrupo.
Os pontos vermelhos indicam subgrupos que falharam em pelo menos um dos testes para causas especiais e não estão sob controle. Se o mesmo ponto de falhar em vários testes, o ponto é marcado com o menor número de teste para evitar confusão no gráfico. Se o gráfico mostrar pontos fora de controle, investigue esses pontos.
Os pontos fora de controle podem influenciar as estimativas dos parâmetros do processo e evitar que limites de controle de representem verdadeiramente o seu processo. Se os pontos fora de controle forem devidos a causas especiais, considere a omissão desses pontos dos cálculos. Para mais informações, acesse Especifique como estimar os parâmetros para Carta Xbarra-S de Aceitação.
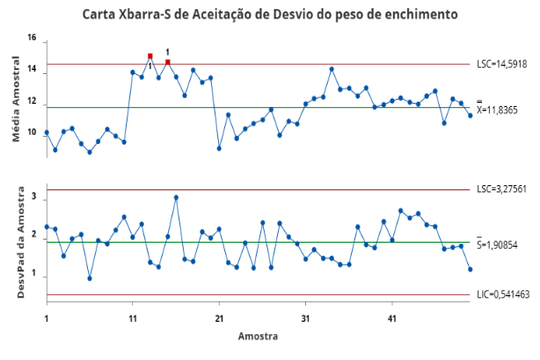
A carta S não mostra evidências de variação incomum, então o engenheiro pode interpretar a carta Xbarra de Aceitação.
Passo 2: Examine a carta Xbarra de Aceitação para determinar se os deslocamentos na média do processo são aceitáveis
A carta Xbarra de Aceitação apresenta a média das medições dentro de cada subgrupo. A linha central é a média de todas as médias dos subgrupos. Os limites de controle de aceitação são baseados nos limites da especificação, na porcentagem aceita fora de cada limite de especificação, na probabilidade de intervenção, no tamanho do subgrupo e na variação estimada do processo. O gráfico mostra um limite inferior de controle de aceitação, um limite superior de controle de aceitação, ou ambos, dependendo de quais limites de especificação você inserir.
Pontos vermelhos indicam subgrupos significados que estão fora de um limite de controle de aceitação. Um ponto fora de um limite de controle de aceitação indica que a média do processo se deslocou o suficiente em direção ao limite correspondente da especificação para que a porcentagem aceita da produção do processo fora do limite especificado possa ser ultrapassada.
Mudanças no processo significam que permanecer dentro dos limites de controle de aceitação não indicam que a porcentagem aceita foi ultrapassada. Se o gráfico mostrar um ponto fora de controle, investigue se a mudança reflete uma causa adicional ou um efeito mais forte de uma causa existente.
Os pontos fora de controle podem influenciar as estimativas dos parâmetros do processo e evitar que limites de controle de representem verdadeiramente o seu processo. Se os pontos fora de controle forem devidos a causas especiais, considere a omissão desses pontos dos cálculos. Para mais informações, acesse Especifique como estimar os parâmetros para Carta Xbarra-S de Aceitação.
Dois subgrupos significados durante o primeiro deslocamento ascendente estão acima do limite superior de controle de aceitação. Esses pontos indicam que a média do processo se deslocou o suficiente para o limite superior de especificação para que mais de 1% da produção do processo possa exceder o limite especificado.
As outras mudanças no processo estão dentro do limite de controle de aceitação e não indicam que a porcentagem aceita foi ultrapassada. O engenheiro deve investigar os dois subgrupos fora de controle para determinar se a mudança reflete uma causa adicional ou um efeito mais forte de uma causa existente. As causas possíveis incluem ajuste da máquina, mudança na matéria-prima, mudança de operador ou um lote de produção diferente.
Passo 3: Identifique quais pontos falharam em cada teste
Investigue quaisquer subgrupos que não passem em um teste. Na carta Xbarra de aceitação, o Teste 1 identifica meios de subgrupos que estão fora dos limites de controle de aceitação. Na carta S, os Testes 1 a 4 detectam causas especiais na variação do processo.
Se um ponto na carta S falhar em mais de um teste, o gráfico mostra apenas um número de teste. Os resultados dos testes na saída identificam todos os testes que cada ponto falhou.
Resultados do Teste para a Carta Xbarra de Desvio do peso de enchimento
| TESTE 1. Um ponto fora dos limites de controle de aceitação. |
|---|
| O teste falhou nos pontos: 13; 15 |
Observação
Quando você usa vários testes na carta S ao mesmo tempo, a sensibilidade do gráfico aumenta. Contudo, a taxa de alarme falso também aumenta, o que pode fazer você reagir aos resultados do teste desnecessariamente.
Para mais informações sobre os testes para causas especiais na carta S e quando usá-los, acesse Usando testes para causas especiais em cartas de controle.
