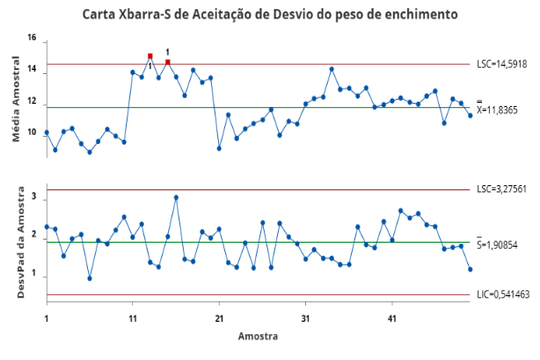
Um engenheiro de qualidade monitora desvios do peso de enchimento alvo para um produto embalado. Os desvios são medidos em décimos de onça. O limite superior especificado é 20,6 décimos de onça acima do alvo. O processo pode se deslocar desde que não se espere que mais que 1% da produção ultrapasse o limite superior de especificação. O engenheiro coleta subgrupos de 10 pacotes em intervalos regulares e cria uma Carta Xbarra-S de Aceitação.
- Abra os dados amostrais, PesosEnchimento.MWX.
- Na lista suspensa, selecione Todas as observações de uma carta estão em uma coluna e entre Desvio do peso de enchimento.
- Em Tamanhos dos subgrupos, insira 10.
- Em Espec superior, insira 20,6.
- Em Percentual aceito fora de cada limite de especificação, insira 1.
- Selecione OK.
Interpretar os resultados
A carta S não mostra evidências de variação incomum, então o engenheiro pode interpretar a carta Xbarra de Aceitação. Dois subgrupos significados durante o primeiro deslocamento ascendente estão acima do limite superior de controle de aceitação. Esses pontos indicam que a média do processo se deslocou o suficiente para o limite superior de especificação para que mais de 1% da produção do processo possa exceder o limite especificado.
As outras mudanças no processo estão dentro do limite de controle de aceitação e não indicam que a porcentagem aceita foi ultrapassada. O engenheiro deve investigar os dois subgrupos fora de controle para determinar se a mudança reflete uma causa adicional ou um efeito mais forte de uma causa existente. As causas possíveis incluem ajuste da máquina, mudança na matéria-prima, mudança de operador ou um lote de produção diferente.