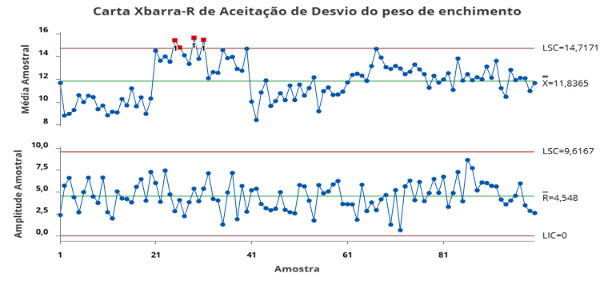
Um engenheiro de qualidade monitora desvios do peso de enchimento alvo para um produto embalado. Os desvios são medidos em décimos de onça. O limite superior especificado é 21,3 décimos de onça acima do alvo. O processo pode se deslocar desde que não se espere que mais que 1% da produção ultrapasse o limite superior de especificação. O engenheiro coleta subgrupos de 5 pacotes em intervalos regulares e cria uma Carta Xbarra-R de Aceitação.
- Abra os dados amostrais, PesosEnchimento.MWX.
- Escolha .
- Na lista suspensa, selecione Todas as observações de uma carta estão em uma coluna e entre Desvio do peso de enchimento.
- Em Tamanhos dos subgrupos, insira 5.
- Em Espec superior, insira 21,3.
- Em Percentual aceito fora de cada limite de especificação, insira 1.
- Selecione OK.
Interpretar os resultados
A carta R não mostra evidências de variação incomum, então o engenheiro pode interpretar a carta Xbarra. Três médias de subgrupos estão acima do limite superior de controle de aceitação. Esses pontos indicam que a média do processo se deslocou o suficiente para o limite superior de especificação para que mais de 1% da produção do processo possa exceder o limite especificado.
Após a amostra 40, a média do processo desloca-se para baixo, e as médias do subgrupo permanecem dentro do limite superior de controle de aceitação. O engenheiro deve investigar os três subgrupos fora de controle em busca de uma causa adicional do deslocamento ou um efeito aumentado de uma causa existente, como ajuste de máquina, mudança na matéria-prima, mudança de operador ou um lote de produção diferente.