개요
알려진 과거 매개변수를 사용하든 공정 데이터에서 추정하든, 계산이 안정적인 공정을 나타내는 것이 중요합니다. 더 많은 데이터를 사용하면 대표성 공정 매개변수와 제어 한계를 확보할 수 있습니다.
- 연속 데이터의 경우 기본값은 100개의 관측값입니다.
- 속성 데이터의 기본값은 25개의 하위 그룹입니다.
참고
이 계산에는 매개변수 추정 단계에서 누락된 관측값이 포함되어 있습니다. 또한, 들어오는 데이터가 배치로 시스템에 들어오고 필요 이상으로 많은 데이터를 포함한다면, Real-Time SPC 전체 배치를 사용해 통제 한계를 계산합니다. 데이터 양을 늘리거나 줄이는 방법에 대한 자세한 내용은 관리 한계을 참조하십시오.
새로운 통제 차트의 매개변수 추정
새로운 제어 차트는 스테이션 또는 프로세스 설정에 따라 매개변수 추정 단계에 진입합니다. 새로운 차트의 경우, 데이터가 Real-Time SPC 추가될 때마다 제어 한계를 재계산합니다. Real-Time SPC 사용자가 정의한 관측/하위 그룹 수에 도달하면 추정 단계를 종료하고 제어 한계를 잠그며.
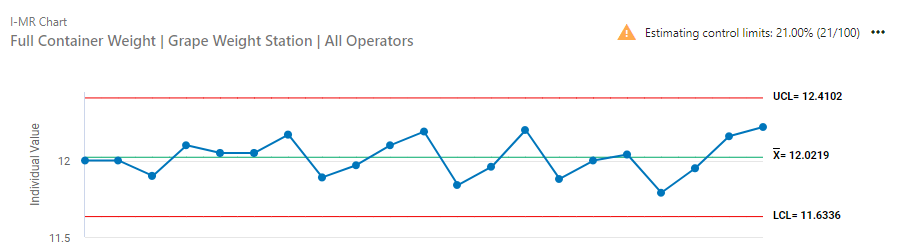
이 차트는 최근 데이터 수집을 시작한 새로운 차트입니다. 컨트롤 제한은 새로운 점수가 추가될 때마다 계속 업데이트되어 100점이 모입니다. 그러면 제어 한계가 잠깁니다.
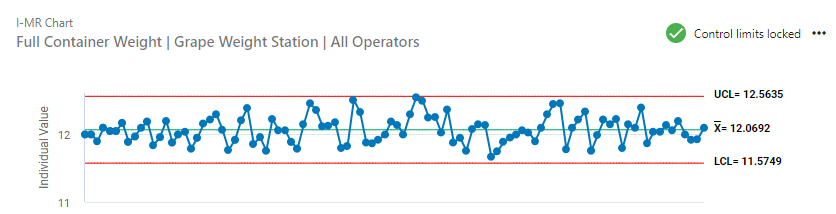
제어 한계가 잠겨 있습니다.
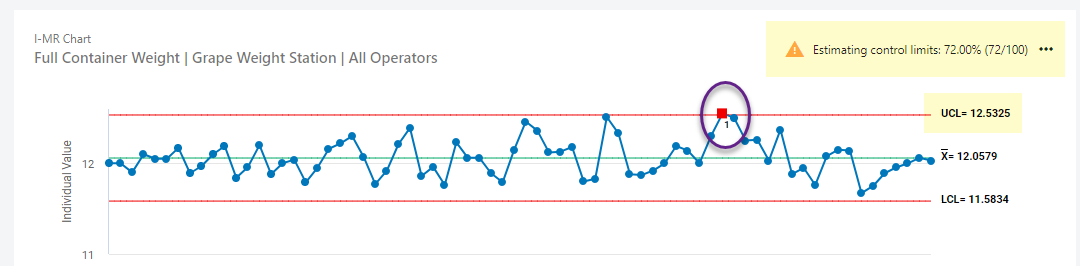
원이 그려진 점은 추정 통제 한계에 따라 수집 시 통제 불능 상태입니다. 포인트가 수집될 때 OOC이기 때문에, Real-Time SPC가 알림을 설정하면 알림을 보냅니다. 자세한 내용은 내 계좌을 참조하십시오.
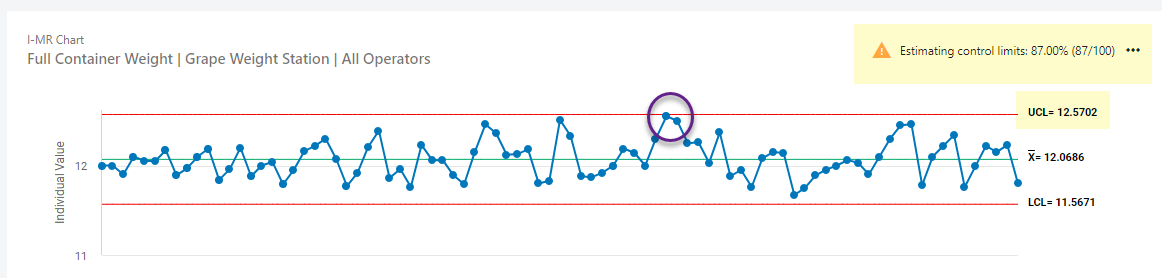
더 많은 데이터가 수집되면 이 지점이 이제 통제권을 잡게 됩니다.
기존 통제 차트의 매개변수 추정
- 기존 데이터의 양이 사용자가 정의한 관측/하위 그룹 Real-Time SPC 수를 초과하면 새 단계를 생성하고 마지막 X개의 관측/하위 그룹을 사용해 들어오는 데이터의 새로운 제어 한계 매개변수를 계산합니다.
- 기존 데이터의 양이 사용자 정의 관측/하위 그룹 수보다 적으면, Real-Time SPC 제어 한계 계산에 이 데이터만 포함시킵니다.
- 공정 또는 스테이션 설정
-
- 페이지로 구성 요소 가서 제품을 선택합니다. 그 다음 제품의 공정 흐름 단계를 선택합니다.
- 프로세스 단계를 열고 해당 공정 요약 섹션으로 이동합니다.
- 각 측정치의 관리도 설정에 접근하려면 추가 설정을 선택합니다.
- 관리 한계 계산 방법에서 최근 관측치를 사용하여 계산 또는 최근 부분군을 사용하여 계산을 선택합니다. 그런 다음 하위 그룹 또는 관측 수를 입력합니다.
- 설정으로 다시 계산합니다 공정 품질 스냅샷
- 새로운 통제 한계는 프로세스나 스테이션 설정 내 하위 그룹 또는 관측 수를 기준으로 계산됩니다. 새로운 제어 제한은 다음 데이터 포인트가 수집된 후에 표시됩니다.
- 에서 공정 품질 스냅샷
 탭을 관리도 열어보세요.
- 를 선택합니다
 아이콘을 선택한 후 관리 한계 재계산.
- 에서 공정 품질 스냅샷
- 선택한 범위의 데이터를 사용하여 재계산합니다 공정 품질 스냅샷
- 새로운 통제 한계는 데이터 선택에 포함된 하위 그룹이나 관측 수에 따라 계산됩니다. 새로운 제어 제한은 다음 데이터 포인트가 수집된 후에 표시됩니다.
- 에서 공정 품질 스냅샷 탭을 관리도 열어보세요.
- 를 선택합니다 아이콘을 선택한 후 고급 옵션.
- 모수 편집를 선택합니다.
- 새로운 매개변수를 입력하거나 마우스로 데이터 범위를 선택합니다.
- 적용를 선택합니다.
- 에서 공정 품질 스냅샷
참고
Real-Time SPC 관측값이 변경되거나 할당 가능한 원인이 추가되거나 제거될 때 제어 한계를 재계산합니다. 원인을 할당할 수 있는 데이터는 통제 한계 계산에 포함되지 않습니다.
추정 단계 중 데이터 요구사항 변화
필요한 데이터 양이 수집되기 전에 추정 단계를 종료하는 것은 가능하지만 권장되지는 않습니다. 종료된 추정 단계는 종료 전 이용 가능한 데이터를 사용하여 새로운 단계를 생성합니다.
예를 들어, 데이터 요구사항이 50개의 하위 그룹을 사용하여 매개변수를 추정한다고 가정해 봅시다. 데이터 수집 과정에서 이 과정이 매우 안정적이며, 35개의 하위 그룹을 기준으로 데이터가 대표성을 갖추게 됩니다.
- 에서 공정 품질 스냅샷 탭을 관리도 열어보세요.
- 를 선택합니다 아이콘을 선택한 후 추정 단계 종료.
참고
제어 한계가 잠긴 후에는 새로운 데이터를 사용해 추정 단계로 돌아갈 수 없습니다.
중요한 가정
컨트롤 차트는 모든 데이터를 시간 순서대로 입력한다고 가정합니다. 이 가정을 위반하면, 순서가 뒤바른 점수들은 적절한 타이머 순서로 삽입됩니다. 하지만 제어 차트에 여러 단계가 있을 경우, 순서가 뒤섞인 점수들은 별도의 단계와 제어 제한을 가진 적절한 시간 순서로 삽입됩니다.
또한, 동일한 타임스탬프를 가진 두 개 이상의 하위 그룹이 입력되지만 다른 액션이나 명세 제한을 가진 경우, Real-Time SPC 가장 높은 시스템 식별자와 연관된 설정을 사용합니다.