표시된 점
합격 Xbar 관리도에 표시된 점들은 각 하위 그룹 내 측정값의 평균을 나타냅니다. 빨간색 점은 합격 관리 한계를 벗어난 하위 그룹 평균을 나타냅니다. 합격 관리 한계를 벗어난 지점은 공정 평균이 해당 사양 한계 쪽으로 충분히 이동하여 공정 산출량의 허용 비율이 사양 한계를 초과할 수 있음을 나타냅니다.
S 관리도에 표시된 점들은 하위 그룹 표준편차를 나타냅니다. 빨간 점은 테스트 1부터 4까지 최소 한 가지 이상 실패한 하위 그룹을 나타냅니다. 이러한 점들을 조사하여 특별 원인 변동 가능성을 확인하세요.
중심선
합격 Xbar 관리도의 중심선은 그래프로 표시된 점들의 평균(과정 평균이라고도 함)을 나타냅니다. 하위 그룹은 중심선을 따라 무작위로 분포할 필요가 없다는 의미입니다.
S 관리도의 중앙선은 모든 하위 그룹 표준편차의 평균입니다. 중앙선을 사용해 각 하위 그룹 표준편차를 일반적인 하위 그룹 내 변이와 비교하세요. 공정 변동이 통제된다면, 점들은 중심선을 따라 무작위로 변합니다.
주의
중심선을 공정의 목표값과 혼동하지 마십시오.목표값은 사용자가 원하는 결과입니다.중심선이 실제 결과입니다.
관리 한계
합격 Xbar 관리도의 합격 관리 한계는 공정 평균이 규격 한계 쪽으로 충분히 이동하여 공정 산출량의 승인 비율이 규격 한계를 초과할 수 있음을 나타냅니다. 이 한계는 명세 한계, 각 명세 한계를 벗어난 허용 백분율, 개입 확률, 하위 그룹 규모, 그리고 추정된 하위 그룹 내 변동을 기반으로 합니다.
합격 Xbar 관리도는 입력한 사양 제한에 따라 하한, 상한, 또는 둘 다를 표시합니다. 수용 제어 한계는 반드시 중심선에서 같은 거리를 가지는 않습니다.
S 관리도의 제어 한계는 하위 그룹 표준편차에서 예상되는 변동량을 나타냅니다. 공정 변동이 통제 범위 내에서 분들이 무작위로 변한다면, 점들은 통제 한계 내에서 무작위로 변한다.
주의
수용 제어 한계와 사양 제한을 혼동하지 마십시오. 명세 한계는 개별 공정 출력에 대한 허용 가능한 가치를 정의합니다. 합격 관리 한계는 하위 그룹 평균에 적용되며, 과정 평균의 이동을 조사할 시점을 나타냅니다.
특수 원인 검정
합격 Xbar 관리도
합격 Xbar 관리도에는 테스트 1만 적용됩니다. 테스트 1은 합격 관리 한계를 벗어난 하위 그룹 평균을 식별합니다. 이 점들은 공정 평균이 해당 사양 한계치로 충분히 이동하여 공정 산출량의 허용 비율이 사양 한계를 초과할 수 있음을 나타냅니다.
S 관리도
테스트 1부터 4까지는 S 관리도에 적용됩니다. 이 검사들을 사용하여 특수 원인 변동을 나타낼 수 있는 하위 그룹 표준편차의 특정 패턴을 식별할 수 있습니다.
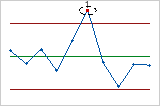
- 검정 1: 중심선에서 3σ보다 1점 더 떨어진 곳
- 테스트 1은 다른 하위 그룹 표준편차와 비교해 특이한 하위 그룹 표준편차를 식별합니다. 공정 변동의 작은 변화가 중요하다면, 테스트 2를 테스트 1을 보충하여 차트의 민감도를 높일 수 있습니다.
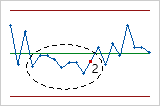
- 검정 2: 중앙선 같은 쪽에 아홉 점이 연속으로 있습니다
- 검정 2는 공정 변동의 이동을 식별합니다.
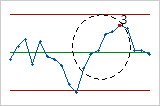
- 검정 3: 6개의 연속된 점이 모두 상승 또는 하락(S)
- 검정 3에서는 추세를 탐지합니다. 이 검사는 일관되게 증가하거나 감소하는 연속된 긴 점수를 찾습니다.
- 검정 4: 14개의 연속된 점이 교대로 상승과 하락(F)
- 검정 4에서는 체계적인 변동을 탐지합니다. 테스트 4에서 실패한 점은 변동 패턴이 예측 가능하다는 것을 나타낼 수 있습니다.
참고
S 관리도에서 여러 검사를 동시에 사용하면 표의 민감도가 높아집니다. 그러나 잘못된 경고 비율도 증가하게 되어 불필요하게 검정 결과에 반응할 수 있습니다.
표준 편차
표준편차는 하위 그룹 내 측정값 간의 변동을 나타냅니다. 여기에는 하위 그룹 간 과정 평균 이동으로 인한 변동은 포함되지 않습니다. 값이 작을수록 각 하위 그룹 내 측정값이 더 일관됨을 나타냅니다.
Minitab은 표준 편차와 명세 한도, 각 명세 한계를 벗어난 허용 백분율, 개입 확률, 하위 그룹 크기를 사용하여 합격 Xbar 관리도의 합격 관리 한계를 계산합니다. Minitab은 차트에 표준편차를 표시하지 않습니다.
워크시트에 표준편차를 저장하려면 옵션 대화상자 탭에서 저장 선택하세요.
단계
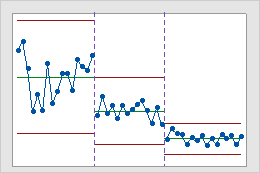
특정 시간 동안 공정이 어떻게 변하는지 보여주는 과거 관리도를 만들려면 단계를 사용합니다. 기본적으로 Minitab에서는 각 단계에 대한 중심선과 관리 한계를 다시 계산합니다. 자세한 내용은 단계를 추가하여 공정의 변화 과정 표시에서 확인하십시오.
해석
이 과거 관리도는 새 절차 구현 전, 구현 중 및 구현 후를 나타내는 공정의 세 가지 단계를 보여줍니다.