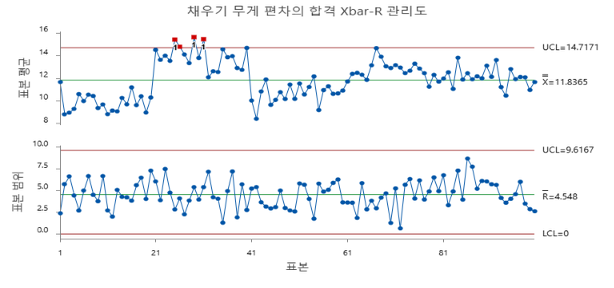
품질 엔지니어는 포장된 제품의 목표 충전 중량과의 편차를 모니터링합니다. 편차는 0.1온스 단위로 측정됩니다. 상한 규격 한계는 목표값보다 0.1온스 단위로 21.3만큼 높습니다. 상한 규격 한계를 초과할 것으로 예상되는 공정 산출량이 1% 이하인 한 공정 이동이 허용됩니다. 엔지니어는 5개의 패키지로 구성된 하위 그룹을 정기적으로 수집하여 합격 Xbar-R 관리도를 만듭니다.
- 표본 데이터 채우기무게.MWX를 엽니다.
- 선택하세요 .
- 드롭다운 목록에서 선택하여 관리도에 대한 모든 관측치를 한 열에 .를 입력 채우기 무게 편차하세요.
- 부분군 크기에 5을 입력합니다.
- 규격 상한에 21.3를 입력합니다.
- 각 규격 한계를 벗어난 합격 비율에 1를 입력합니다.
- 확인을 선택합니다.
결과 해석
R 관리도에는 특이한 변동의 증거가 없으므로 엔지니어가 Xbar 관리도를 해석할 수 있습니다. 세 개의 하위 그룹 평균은 상한 합격 관리 한계를 초과합니다. 이 지점들은 공정 평균이 상한 사양 한계 쪽으로 충분히 이동하여 공정 산출물의 1% 이상이 사양 한계를 초과할 수 있음을 나타냅니다.
40번 샘플 이후에는 과정 평균이 하향 이동하며, 하위 그룹 평균은 상한 합격 관리 한계 내에 머문다. 엔지니어는 기계 조정, 원재 변경, 운영자 교체, 생산 로트 변경과 같은 기존 원인의 증가된 영향이 있는지 세 가지 통제 불능 하위 그룹을 조사해야 합니다.