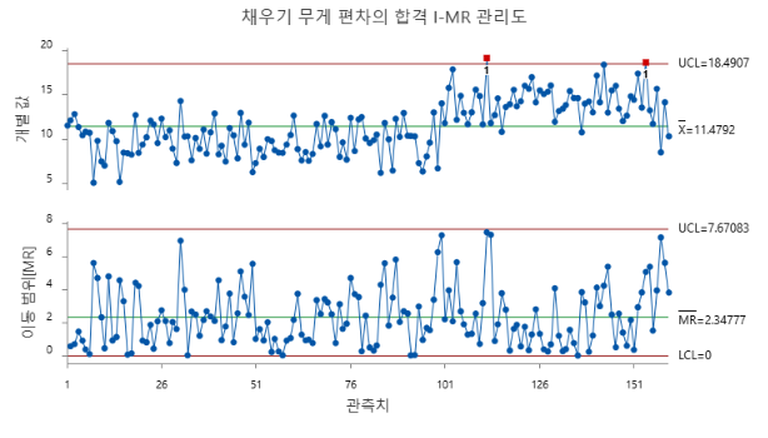
품질 엔지니어는 포장된 제품의 목표 충전 중량과의 편차를 모니터링합니다. 편차는 0.1온스 단위로 측정됩니다. 상한 규격 한계는 목표값보다 0.1온스 단위로 26만큼 높습니다. 공정은 상한 사양 한계를 초과할 것으로 예상되는 공정 산출량의 1%를 초과하지 않는 한 이동이 허용됩니다. 엔지니어는 적절한 시간 간격으로 160개의 패키지를 측정하고 합격 I-MR 관리도를 생성합니다.
- 표본 데이터 채우기무게개별값.MWX를 엽니다.
- 변수아래에서 채우기 무게 편차를 입력합니다.
- 규격 상한에 26를 입력합니다.
- 각 규격 한계를 벗어난 합격 비율에 1를 입력합니다.
- 선택 확인.
결과 해석
MR 관리도에는 특이한 변동의 증거가 없으므로 엔지니어가 합격 I 관리도를 해석할 수 있습니다. 두 개의 관측값이 상한선 합격 관리 한계를 초과합니다. 이 점들은 공정이 상한 사양 한계에 충분히 기울어져 공정 출력의 1% 이상이 사양 한계를 초과할 수 있음을 나타냅니다.
관측 100 이후에는 과정 평균이 상향으로 이동하지만, 대부분의 관측값은 상한 합격 관리 한계 내에 머문다. 엔지니어는 이 두 가지 통제 불능 관측을 조사하여 이동이 추가적인 원인을 반영하는지 아니면 기존 원인의 더 강한 영향을 반영하는지 판단해야 합니다. 가능한 원인으로는 기계 조정, 원자재 변경, 운영자 변경, 또는 생산 로트 변경이 있습니다.