このトピックの内容
ステップ1: プロセスの変動が制御されているかどうかを判断するためにS管理図を確認してください
受入Xbar管理図を解釈する前に、S管理図を確認してプロセスの変動が制御されているかどうかを確認してください。S管理図が管理状態にない場合、工程変動の推定値と受入Xbar管理図の受入管理限界は信頼できない可能性があります。
S管理図では、サブグループ内の標準偏差がプロットされます。中心線はすべてのサブグループ標準偏差の平均です。S管理図の制御限界は、中心線の上下で3標準偏差の距離に設定されており、サブグループの標準偏差に予想される変動の量を示しています。
赤の点は、サブグループが特殊原因についてのテストの1つ以上で不合格となり、正常に管理されていないことを示しています。同時に複数の検定で不合格となった場合は、その中で最も小さい検定番号のみが表示されます。管理図に管理外の点がある場合は、それらの点を調査します。
制御不能なポイントはプロセスパラメータの推定に影響を与え、制御限界がプロセスの真の表現を妨げることがあります。管理外の点が特殊原因による場合、それらの点を計算から除外することを検討します。詳細については、受入Xbar-S管理図のパラメータの推定方法を指定する を参照してください。
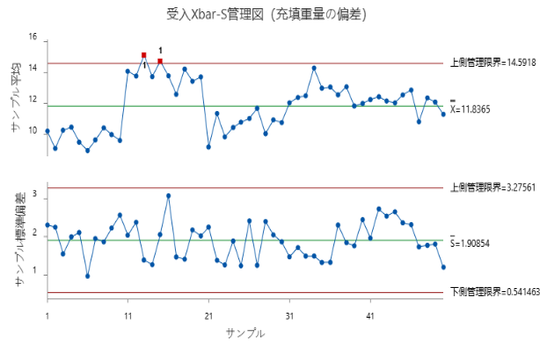
S管理図には異常な変動の証拠が見られず、エンジニアは受入Xbar管理図を解釈できます。
ステップ2: プロセスのシフトが許容範囲かどうかを判断するために、受入Xbar管理図を確認してください
受入Xbar管理図は各サブグループ内の測定値の平均をプロットします。中心線はすべてのサブグループ平均の平均です。受入管理限界は、仕様限界、各仕様限界を超える受理割合、介入確率、サブグループサイズ、推定プロセス変動に基づいています。チャートは、入力する仕様制限によって、下限、上限、または両方を示す受入管理限界を示します。
赤い点は、受入管理限界の外にある部分群平均を示します。受入管理限界の外にある点は、プロセス平均が対応する仕様限界に十分にシフトし、仕様限界外のプロセス出力の許容割合を超えた可能性があることを示します。
受入管理限界内にとどまるプロセス平均のシフトは、許容割合を超えたことを示すものではありません。チャートに制御不能な点が示されている場合は、その変化が追加の原因を反映しているのか、既存の原因によるより強い影響なのかを調べてください。
制御不能なポイントはプロセスパラメータの推定に影響を与え、制御限界がプロセスの真の表現を妨げることがあります。管理外の点が特殊原因による場合、それらの点を計算から除外することを検討します。詳細については、受入Xbar-S管理図のパラメータの推定方法を指定する を参照してください。
2つのサブグループ平均は、最初の上向きシフト時に上限受入制御限界を超えています。これらのポイントは、プロセス平均が上限仕様限界に十分にシフトし、プロセス出力の1%以上が仕様限界を超える可能性があることを示しています。
その他のプロセスのシフトは受入管理限界内であり、受け入れられた割合を超えていることを示しません。エンジニアは制御不能な2つのサブグループを調査し、シフトが追加の原因を反映しているのか、既存の原因からのより強い影響なのかを判断すべきです。原因としては、機械の調整、原材料の変更、オペレーターの変更、または生産ロットの変更などがあります。
ステップ3: どのポイントが各テストに落ちたかを特定しましょう
テストに失敗したサブグループを調査します。受入Xbar管理図では、テスト1は受入管理限界の外にあるサブグループ平均を特定します。S管理図では、テスト1から4までがプロセス変動の特殊原因を検出します。
S管理図上の点が複数のテストに失敗した場合、グラフには1つのテスト数値のみが表示されます。出力中のテスト結果は、各ポイントが失敗したすべてのテストを特定します。
充填重量の偏差のXbar管理図の検定結果
| テスト1。受理制御の限界から1点外れています。 |
|---|
| 検定が不合格となった点: 13, 15 |
注
S管理図で複数のテストを同時に行うと、感度が上がります。ただし、誤った警告の割合も上がるため、不必要に目立ってしまう可能性があります。
S管理図の特殊原因検査や使用時期についての詳細は 管理図での特殊原因についての検定の使用をご覧ください。
