受入Xbar管理図 を使って、仕様外の割合が許容範囲を超えているかどうかを検出してください。
例えば、品質エンジニアはパッケージ製品の目標充填重量からの偏差を監視します。偏差は0.1オンス単位で測定されます。上限規格は目標より20.6単位高くなっています(1単位は0.1オンス)。規格上限を超えると予想されるプロセス出力が1%以下である限り、プロセスのシフトは許容されます。エンジニアは10個のパッケージのサブグループを定期的に収集し、受入Xbar管理図を作成します。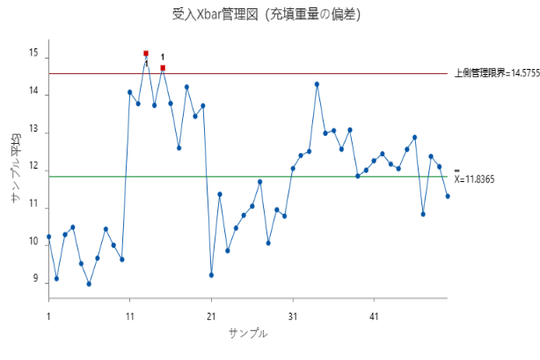
2つのサブグループ平均は、最初の上向きシフト時に上限受入制御限界を超えています。これらのポイントは、プロセス平均が上限仕様限界に十分にシフトし、プロセス出力の1%以上が仕様限界を超える可能性があることを示しています。
注
受入Xbar管理図を使用してプロセス中心を評価する前に、プロセス変動が管理状態にある必要があります。これは、受入管理限界がサブグループ内変動を使用して計算されるためです。プロセスの変動が制御されていない場合、受入管理限界は信頼性が低くなり、Minitabは誤った制御不能信号を発生させる可能性があります。R管理図またはS管理図を使って、プロセスの変動が制御されているかどうかを評価してください。
この管理図の場所
受入Xbar管理図を作成するには、 を選択します。
代替管理図を使用する場合
- サブグループがない場合は 受入個別管理図を使いましょう。
