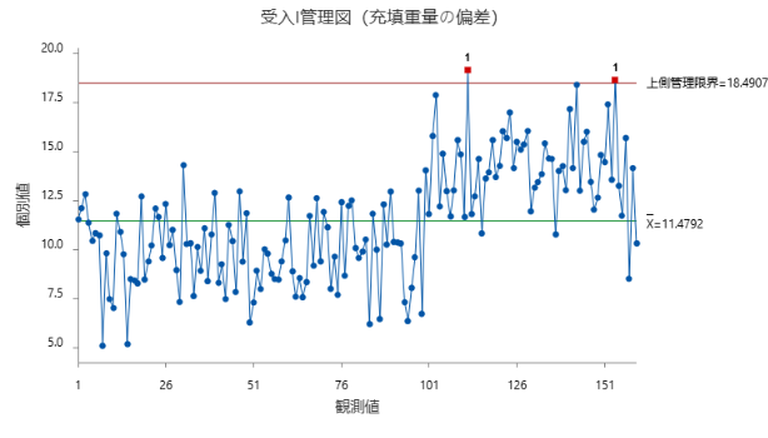
品質エンジニアは、パッケージ製品の目標充填重量からの偏差を監視します。偏差は0.1オンス単位で測定されます。エンジニアはプロセスの変動が安定していると判断しました。上限規格は目標より26単位高くなっています(1単位は0.1オンス)。工程の出力のうち、上限規格を超えると予想される割合が1%以下であれば、工程のシフトは許容されます。エンジニアは適切な時間間隔で160個のパッケージを測定し、受入I管理図を作成します。
- サンプルデータ、充填重量個別値.MWXを開きます。
- 変数に充填重量の偏差を入力します。
- 上側規格に、26と入力します。
- 各規格限界外の許容パーセント:に、1と入力します。
- OKを選択します。
結果を解釈する
2つの観測値は上限受入制御限界を超えています。これらのポイントは、プロセスが上限仕様限界に十分にシフトし、プロセス出力の1%以上が仕様限界を超える可能性があることを示しています。
観測100以降、プロセス平均は上方へシフトしますが、ほとんどの観測値は上限受入管理限界内にとどまります。エンジニアは制御不能な2つの観測を調査し、シフトが追加の原因を反映しているのか、既存の原因によるより強い影響なのかを判断すべきです。原因としては、機械の調整、原材料の変更、オペレーターの変更、または生産ロットの変更などがあります。