ステップ1:データに問題があるか確認する
工程は安定し、工程データは分析用に選択した非正規分布に沿っている必要があります。管理図と確率分布プロットで、これらの要件が満たされているかを評価できます。
工程が安定しているかどうかを判断する
管理図により、データの管理外れの点およびパターンとトレンドを識別することによって、工程の安定性を監視することができます。
赤の点は、サブグループが特殊原因についてのテストの1つ以上で不合格となり、正常に管理されていないことを示しています。管理外の点は、工程が安定していない可能性および能力分析の結果が信頼できない可能性があることを示します。工程能力分析の前に、管理外点の原因を判別し、特殊原因による変動を排除します。
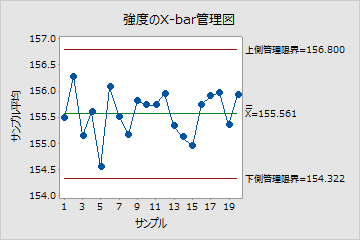
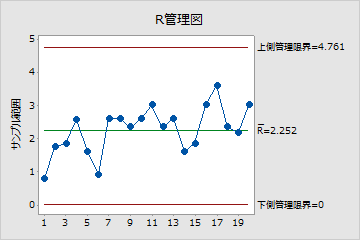
これらの管理図では、各点が中心線の周囲にランダムに広がっており、両方の管理図で管理限界の範囲内にあります。トレンドまたはパターンは見られません。工程中心は20個のサブグループにおいて安定しています。
注
Minitabに表示される管理図のタイプは、データに含まれるサブグループのサイズに応じて異なります。
- サブグループサイズが1の場合、MinitabにはI管理図がMR管理図とともに表示されます。
- サブグループサイズが1より大きい場合、Minitabには、Xbar管理図が、R管理図(サブグループサイズが2~8)またはS管理図(サブグループサイズが9以上)のいずれかとともに表示されます。
ステップ1:正規分布の適合度を評価する
確率プロットは、分析で使用される非正規分布の適合度を評価するために使用します。
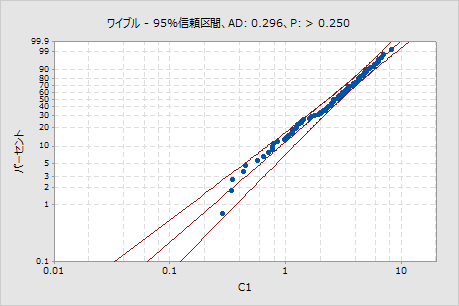
分布がデータにうまくあてはまる場合、点はほぼ直線になります。この直線から外れているのは、適合度が許容不可であることを示します。p値が0.05より大きい場合には、データは分析に用いられた非正規分布に従うと仮定することができます。
p値が0.05より小さい場合は、データは選択した分布に従わず、工程能力分析の結果が正確でなくなる可能性があります。個別の分布の識別を使用して、非正規分布またはデータ変換がデータに有効かをさらに判断します。
主要な結果: p値
このプロットでは、各点が適合(中間)線に沿ってほぼ直線になっています。p値が0.05より大きいため、データが選択した非正規(ワイブル)分布に沿っていることを示す有意な証拠はありません。これらのデータは、ワイブル分布と非正規工程能力分析を使用して、評価することができます。
ステップ2: 工程の観測された性能を調べる
工程能力ヒストグラムを使用し、サンプル観測値を工程要件と比較して視覚的に調べます。
工程広がりを調べる
ヒストグラムでデータと下側および上側規格限界との関係を視覚的に調べます。データの広がりが規格広がりより狭く、すべてのデータが規格限界内にあるのが理想的です。規格限界外のデータは不適合項目を表します。
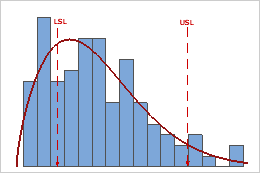
このヒストグラムでは、工程広がりが規格広がりよりも大きくなっており、工程能力が低いことを示しています。データのほとんどは規格限界内にありますが、下側規格限界(LSL)より下と上側規格限界(USL)より上にある不適合品の数も多くなっています。
注
工程における不適合品の実際数を調べるには、PPMの結果を使用します。詳細は、非正規工程能力シックスパックの工程能力統計量を参照し、「期待される全体性能のPPM」をクリックします。
工程の位置を評価する
工程が規格限界の間で中心化されているか、または目標値がある場合にはその目標値で中心化されているかどうかを評価します。分布曲線のピークは、ほとんどのデータが配置されている位置を示しています。
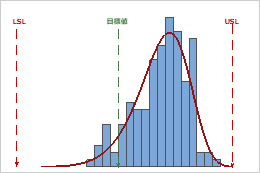
このヒストグラムでは、サンプル観測値が規格限界の内部にありますが、分布曲線のピークは目標値上にありません。データのほとんどが目標値を超過しており、上側規格限界の近くに分布しています。
ステップ3: 工程能力を評価する
このトピックの例はシックスシグマの命名規則を使用しています。結果がAIAG/VDA名を使用している場合は、以下の表を使って対応するインデックスを特定してください。
| 解釈 | Six Sigma | AIAG/VDA |
|---|---|---|
| プロセス性能 | Pp、Ppk | Pp.Z、Ppk.Z または Pp.G、ppk.G |
| 工程能力 | Pp、Ppk | Cp.Z、Cpk.Z または Cp.G、Cpk.G |
| 機械の性能 | Pp、Ppk | Pm.Z、Pmk.Z または Pm.G、Pmk.G |
研究の目的と条件に基づいて指数を解釈してください:
- 工程性能: 限定的な変動源が観察された可能性のある予備的なプロセス研究。
- 工程能力: 長期的な運用を目的とした条件下での生産プロセス調査。
- 機械の性能: 主に機械の変動を評価する機器調査です。
AIAG/VDAの名称については、ZはZスコア法を示し、GはISO幾何学的手法を示します。
工程位置と工程広がりの両方に基づいて全体の工程能力を評価するには、Ppkを使用します。全体的な能力は研究データに反映されたばらつきを反映しています。研究の目的やデータ収集条件の文脈で結果を解釈してください。
一般に、Ppk値が高い場合は、工程能力が高いことを示します。Ppk値が低い場合は、その工程を改善する必要があることを示します。
Ppkを、あなたのプロセスで許容される最小値を表すベンチマーク値と比較してください。多くの業界では、ベンチマーク値 1.33 が使用されています。Ppkがベンチマークより低い場合、工程を改善する方法を検討します。
主要な結果: Ppk
これらの工程データの場合は、Ppk = 0.44となります。Ppkが1.33未満であるため、プロセス全体の能力は顧客の要求を満たしていません。工程を改善するためのステップを行う必要があります。
重要
Ppk指数は、プロセスの能力をプロセス平均に最も近い仕様限界との関係でのみ測定します。したがって、プロセス曲線の片側のみを表し、プロセスがもう一方の側面でどのように機能するかを測定しません。もしプロセスに両方の仕様制限外の非適合項目がある場合は、追加の能力指標を用いてプロセス性能をより正確に評価しましょう。
