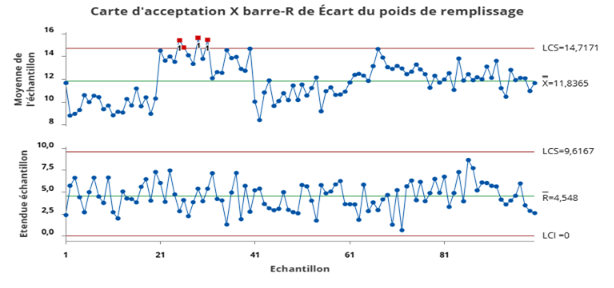
Un ingénieur qualité surveille les écarts par rapport au poids de remplissage cible pour un produit emballé. Les écarts sont mesurés en dixièmes d’once. La limite supérieure de spécification est de 21,3 dixièmes d’once au-dessus de la cible. Le procédé est autorisé à se déplacer tant que pas plus de 1 % de la production ne devrait dépasser la limite supérieure de spécification. L’ingénieur collecte des sous-groupes de 5 paquets à intervalles réguliers et crée un diagramme d’acceptation X barre-R.
- Ouvrez les données d’échantillonnage, PoidsRemplissage.MWX.
- Choisis .
- Dans la liste déroulante, sélectionnez Toutes les observations d'une carte figurent dans une colonne et entrez Écart du poids de remplissage.
- Dans Effectifs de sous-groupes, entrez 5.
- Dans la zone Spécification supérieure, saisissez 21,3.
- Dans la zone Pourcentage accepté en dehors de chaque limite de spécification, saisissez 1.
- Sélectionnez OK.
Interpréter des résultats
Le tableau R ne montre pas de preuve de variation inhabituelle, donc l’ingénieur peut interpréter le diagramme X barre d’acceptation. Trois moyennes de sous-groupes sont au-dessus de la limite supérieure de contrôle d’acceptation. Ces points indiquent que la moyenne du procédé s’est suffisamment déplacée vers la limite supérieure de spécification pour que plus de 1 % de la production du procédé puisse dépasser la limite de spécification.
Après l’échantillon 40, la moyenne du processus descend, et les moyennes du sous-groupe restent dans la limite supérieure de contrôle d’acceptation. L’ingénieur doit étudier les trois sous-groupes hors de contrôle afin de déterminer si le déplacement reflète une cause supplémentaire ou un effet plus fort d’une cause existante. Les causes possibles incluent un réglage de machine, un changement de matière première, un changement d’opérateur ou un lot de production différent.