Sur ce thème
Étape 1 : Examinez le tableau I d’acceptation pour déterminer si les changements dans la moyenne du processus sont acceptables
Le tableau d’Acceptation I trace les observations individuelles. La ligne centrale est une estimation de la moyenne du procédé. Les limites de contrôle d’acceptation sont basées sur les limites de spécification, le pourcentage accepté en dehors de chaque limite de spécification, la probabilité d’intervention et la variation estimée du processus. Le graphique affiche une limite inférieure de contrôle d’acceptation, une limite supérieure de contrôle d’acceptation, ou les deux, selon les limites de spécification saisies.
Les points rouges indiquent les observations qui échouent au Test 1 car elles dépassent une limite de contrôle d’acceptation. Un point en dehors d’une limite de contrôle d’acceptation indique que la moyenne du procédé s’est suffisamment déplacée vers la limite correspondante de spécification pour que le pourcentage accepté de la production de procédé en dehors de la limite de spécification puisse être dépassé.
Les changements dans le processus signifient que les personnes restant dans les limites de contrôle d’acceptation ne signifient pas que le pourcentage accepté est dépassé. Si le graphique montre un point hors de contrôle, il faut vérifier si une cause supplémentaire ou un effet accru d’une cause existante a provoqué ce déplacement.
Des points hors de contrôle peuvent influencer les estimations des paramètres du procédé et empêcher les limites de contrôle de représenter véritablement votre processus. Si des points hors de contrôle sont dus à des causes spéciales, alors il est possible d’omettre ces points dans les calculs. Pour plus d’informations, consultez la page Spécifier la méthode d'estimation des paramètres pour la fonction Carte d'acceptation des individus.
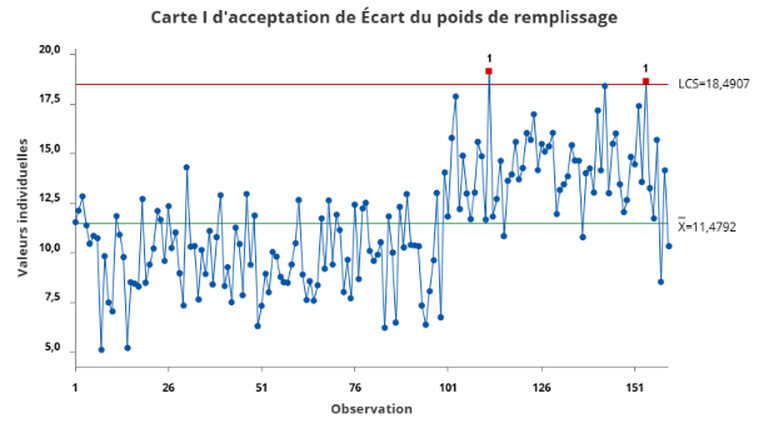
Deux observations dépassent la limite supérieure de contrôle d’acceptation. Ces points indiquent que le procédé s’est suffisamment approché de la limite supérieure de spécification pour que plus de 1 % de la production du procédé puisse dépasser la limite de spécification.
Après l’observation 100, la moyenne du processus augmente, mais la plupart des observations restent dans la limite supérieure de contrôle d’acceptation. L’ingénieur doit examiner ces deux observations hors de contrôle afin de déterminer si le déplacement reflète une cause supplémentaire ou un effet plus fort d’une cause existante. Les causes possibles incluent un réglage de machine, un changement de matière première, un changement d’opérateur ou un lot de production différent.
Étape 2 : Identifier quels points ont échoué au test
Examinez toute observation qui échoue au Test 1. Sur le tableau d’Acceptation I, le Test 1 identifie les observations qui dépassent les limites de contrôle d’acceptation. Les résultats du test dans la sortie identifient tous les points qui ont échoué au test.
Résultats du test de la carte I pour Écart du poids de remplissage
| TEST 1. Un point en dehors des limites de contrôle d’acceptation. |
|---|
| Echec du test aux points : 112; 154 |
