Sur ce thème
Points relevés
Les points tracés sur le tableau d’Acceptation I sont les observations individuelles. Les points rouges indiquent les observations qui échouent au Test 1 car elles dépassent une limite de contrôle d’acceptation. Un point en dehors d’une limite de contrôle d’acceptation indique que la moyenne du procédé s’est suffisamment déplacée vers la limite correspondante de spécification pour que le pourcentage accepté de la production de procédé en dehors de la limite de spécification puisse être dépassé.
Les points relevés sur la carte EM sont les étendues mobiles. La plage de déplacement est la valeur absolue de la différence entre deux points consécutifs ou plus. Les points rouges indiquent les distances de déplacement qui échouent au moins un des tests 1 à 4. Examinez ces points pour détecter une éventuelle variation de cause spéciale.
Ligne centrale
La ligne centrale du graphique I d’acceptation est une estimation de la moyenne du processus. Les observations n’ont pas besoin de rester réparties de manière aléatoire autour de la ligne centrale.
La ligne centrale sur le graphique MR est la moyenne de toutes les plages mobiles. Utilisez la ligne centrale pour comparer chaque plage mobile avec la variation typique du procédé. Si la variation du procédé est contrôlée, alors les points varient aléatoirement autour de la ligne centrale.
Mise en garde
Ne confondez pas la ligne centrale avec la valeur cible de votre procédé.La cible correspond au résultat que vous souhaitez obtenir. La ligne centrale est le résultat réel.
Limites de contrôle
Les limites de contrôle d’acceptation sur le graphique I d’acceptation indiquent lorsque la moyenne du processus se déplace suffisamment vers une limite de spécification pour que le pourcentage accepté de la production de procédé en dehors de la limite de spécification puisse être dépassé. Les limites sont basées sur les limites de spécification, le pourcentage accepté en dehors de chaque limite de spécification, la probabilité d’intervention et la variation estimée du processus.
Le tableau I d’acceptation affiche une limite inférieure de contrôle d’acceptation, une limite supérieure de contrôle d’acceptation, ou les deux, selon les limites de spécification saisies. Les limites de contrôle d’acceptation ne sont pas nécessairement la même distance de la ligne centrale.
Les limites de contrôle sur le graphique MR indiquent la variation attendue dans les plages mobiles. Si la variation du procédé est contrôlée, alors les points varient aléatoirement dans les limites de contrôle.
Mise en garde
Ne confondez pas les limites de contrôle d’acceptation avec les limites de spécification. Les limites de spécification définissent les valeurs acceptables pour la sortie individuelle du procédé. Les limites de contrôle d’acceptation indiquent quand il faut étudier un changement dans la moyenne du processus.
Tests des causes spéciales
Carte d’acceptation I
Seul le Test 1 s’applique au tableau d’Acceptation I. Le test 1 identifie les observations qui dépassent les limites de contrôle d’acceptation. Ces points indiquent que la moyenne du procédé s’est suffisamment déplacée vers la limite de spécification correspondante pour que le pourcentage accepté de la production de procédé en dehors de la limite de spécification puisse être dépassé.
Carte EM
Les tests 1 à 4 s’appliquent au tableau IRM. Utilisez ces tests pour identifier des motifs spécifiques dans les plages de mouvement qui pourraient indiquer une variation à cause spéciale.
- Test 1 : Un point de plus que 3σ de la ligne centrale
- Le test 1 identifie des plages mobiles inhabituelles comparées à d’autres plages mobiles. Si de petits changements dans la variation du procédé vous intéressent, vous pouvez utiliser le Test 2 pour compléter le Test 1 afin d’augmenter la sensibilité du tableau.
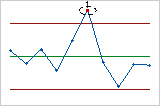
- Test 2 : Neuf points d’affilée du même côté de la ligne centrale
- Le test 2 identifie les décalages dans la variation du procédé.
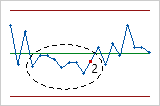
- Test 3 : Six points consécutifs, tous croissants ou tous décroissants
- Le test 3 détecte les tendances. Ce test vise une longue série de points consécutifs qui augmentent ou diminuent de façon constante.
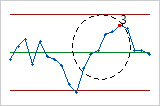
- Test 4 : Quatorze points consécutifs, croissants et décroissants en alternance
- Le test 4 détecte la variation systématique. Un point qui échoue au Test 4 peut indiquer que le schéma de variation est prévisible.
Remarque
Lorsque vous utilisez plusieurs tests simultanément sur le tableau IRM, la sensibilité du tableau augmente. Cependant, le taux de fausses alertes augmente également, ce qui peut vous faire réagir inutilement aux résultats du test.
Ecart type
L’écart-type estime la variation du processus entre les observations individuelles. Des valeurs plus petites indiquent que les observations sont plus cohérentes.
Minitab utilise l’écart-type, ainsi que les limites de spécification, le pourcentage accepté en dehors de chaque limite de spécification, et la probabilité d’intervention, pour calculer les limites de contrôle d’acceptation sur le graphique I d’acceptation. Minitab n’affiche pas l’écart-type sur le graphique.
Pour stocker l’écart-type dans la feuille de calcul, sélectionnez-la dans l’onglet Stockage de la boîte de dialogue Options.
Etapes
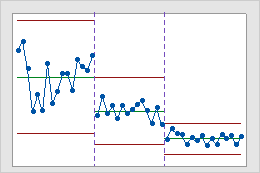
Utilisez des étapes pour créer une carte de contrôle historique qui montre l'évolution d'un procédé au cours de périodes spécifiques. A chaque étape, Minitab recalcule par défaut la ligne centrale et les limites de contrôle. Pour plus d'informations, reportez-vous à la rubrique Ajouter des étapes pour illustrer le changement d'un procédé.
Interprétation
Cette carte de contrôle historique montre trois étapes d'un procédé, qui représentent les situations avant, pendant et après la mise en œuvre d'une nouvelle procédure.