Sur ce thème
Etape 1 : Rechercher les problèmes dans les données
Votre procédé doit être stable et les données de procédé originales (ou transformées) doivent suivre une loi de distribution normale. Les cartes de contrôle et le diagramme de loi de probabilité vous permettent de déterminer si ces exigences sont remplies.
Déterminer si votre procédé est stable
Les cartes de contrôle permettent de contrôler la stabilité d'un procédé en repérant les points hors contrôle, ainsi que les schémas et tendances dans les données.
Les points rouges indiquent les observations qui ont échoué à au moins un test des causes spéciales et sont hors contrôle. Les points hors contrôle indiquent que le procédé n'est peut-être pas stable et que les résultats d'une analyse de capabilité ne sont peut-être pas fiables. Vous devez identifier la cause des points hors contrôle et éliminer la variation des causes spéciales avant d'analyser la capabilité du procédé.
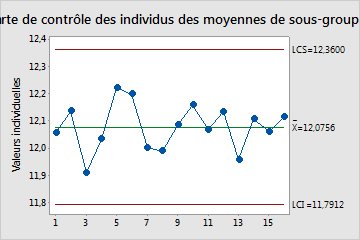
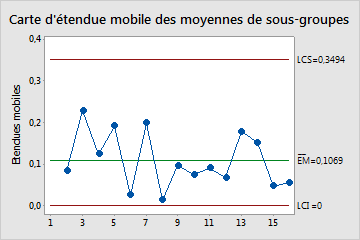
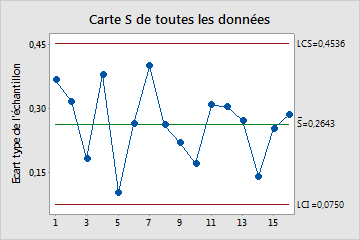
Dans ces cartes, les points fluctuent de manière aléatoire autour de la ligne centrale et se situent dans les limites de contrôle sur les deux cartes. Cette carte ne présente ni tendance ni schéma. La variation du procédé est stable.
Remarque
Le type de carte de contrôle que Minitab affiche pour la carte de toutes les données dépend de l'effectif de sous-groupe. Si l'effectif de sous-groupe est inférieur ou égal à 8, Minitab affiche une carte R. Si l'effectif de sous-groupe est supérieur ou égal à 9, Minitab affiche une carte S.
Evaluer la normalité des données
Utilisez la droite de Henry pour déterminer si vos données doivent suivre une loi normale.
Si la loi normale est un bon ajustement pour les données, les points forment une ligne à peu près droite le long de la droite d'ajustement située entre les bornes de confiance. Des écarts par rapport à cette ligne droite indiquent des écarts par rapport à la normalité. Si la valeur de p est supérieure à 0,05, vous pouvez supposer que les données suivent la loi normale. Vous pouvez évaluer la capabilité de votre procédé à l'aide d'une loi normale.
Si la valeur de p est inférieure à 0,05, vos données ne sont pas normales et les résultats de l'analyse de capabilité peuvent être inexacts. Utilisez la commande Identification de loi individuelle pour déterminer si vous devez transformer les données ou ajuster une loi non normale pour effectuer l'analyse de capabilité.
Remarque
Si vos données sont non normales, vous pouvez utiliser l'option Transformer incluse dans cette analyse pour transformer les données. Pour ajuster une loi non normale aux données, utilisez Analyse Capability Sixpack non normale.
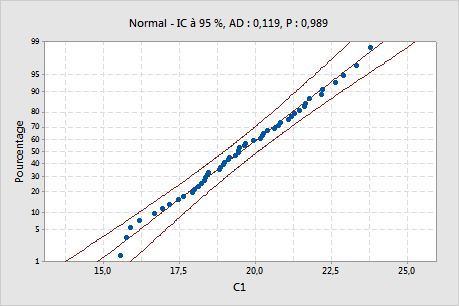
Résultat principal : valeur de p
Dans ce diagramme, les points suivent grosso modo la ligne ajustée (centrale). La valeur de p est supérieure à 0,05, donc il n'existe pas suffisamment de preuves démontrant que les données ne sont pas normalement distribuées. Ces données peuvent être évaluées à l'aide de l'analyse de capabilité entre/à l'intérieur.
Etape 2 : Examiner les performances observées du procédé
Utilisez l'histogramme de capabilité pour examiner visuellement les observations d'échantillons par rapport aux exigences du procédé.
Examiner la dispersion du procédé
Examinez visuellement les données de l'histogramme par rapport aux limites de spécification supérieure et inférieure. Dans l'idéal, la dispersion des données est plus étroite que la dispersion de spécification, et toutes les données se trouvent dans les limites de spécification. Les données qui se trouvent en dehors des limites de spécification représentent des éléments non conformes.
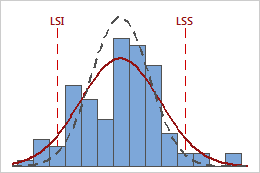
Dans cet histogramme, la dispersion du procédé est supérieure à la dispersion de spécification, ce qui suggère une faible capabilité. Bien que la plupart des données se trouvent dans les limites de spécification, il existe des éléments non conformes en dessous de la limite de spécification inférieure (LSI) et au-dessus de la limite de spécification supérieure (LSS).
Note
Pour déterminer le nombre réel de pièces non conformes dans votre procédé, utilisez les résultats de PPM.
Evaluer le centre du procédé
Déterminez si le procédé est centré entre les limites de spécification ou sur la valeur cible, le cas échéant. Le centre des données survient au pic de la courbe de distribution, il est estimé par la moyenne de l'échantillon.
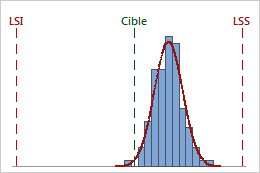
Dans cet histogramme, bien que les observations d'échantillons se situent dans les limites de spécification, le pic de la courbe de distribution n'est pas centré sur la cible. La plupart des données dépassent la valeur cible et sont proches de la limite de spécification supérieure.
Étape 3 : Evaluer la capabilité du procédé
Utilisez les principaux indices de capabilité pour évaluer si votre procédé répond aux exigences.
Les exemples de ce sujet utilisent la convention de nommage Six Sigma. Si vos résultats utilisent des noms AIAG/VDA, utilisez le tableau suivant pour identifier les indices correspondants.
| Interprétation | Six Sigma | AIAG/VDA |
|---|---|---|
| Entre/à l’intérieur de l’écart | Cp | CBW |
| Entre/dans la capacité ajustée | Cpk | CBWK |
| Performance du procédé | Pp, Ppk | pp.Z, ppk.Z ou pp.G, ppk.G |
| Capabilité du procédé | Pp, Ppk | Cp.Z, Cpk.Z ou Cp.G, Cpk.G |
| Performances de la machine | Pp, Ppk | Pm.Z, Pmk.Z ou Pm.G, Pmk.G |
Interprétez les indices en fonction du but et des conditions de votre étude :
- Performances de procédé: Une étude préliminaire dans laquelle des sources de variation limitées ont pu être observées.
- Capabilité du procédé: Une étude du procédé de production dans des conditions destinées à représenter une exploitation à plus long terme.
- Performances de la machine: Une étude d’équipement qui évalue principalement la variation des machines.
Pour les noms AIAG/VDA, . Z identifie la méthode Z-score, et . G identifie la méthode géométrique ISO.
Évaluer entre/dans la capacité
Utilisez Cpk pour évaluer la capacité entre/à l’intérieur de votre processus en tenant compte à la fois de sa localisation et de sa diffusion. En général, des valeurs plus élevées indiquent un processus plus performant. Des valeurs de Cpk plus faibles indiquent que le processus pourrait nécessiter des améliorations.
-
Comparez Cpk à une valeur de référence représentant la valeur minimale acceptable pour votre procédé. De nombreux secteurs utilisent une valeur de référence de 1,33. Si Cpk est inférieur à votre référence, réfléchissez à des moyens d'améliorer votre procédé, par exemple en réduisant sa variation ou en décalant son emplacement.
-
Comparez Cp et Cpk. Si Cp et Cpk sont à peu près égaux, le procédé est centré entre les limites de spécification. Si Cp et Cpk sont différents, le procédé n'est pas centré.
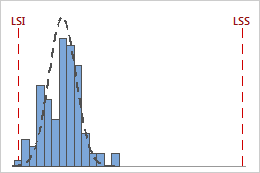
Résultat clé : Cpk
Pour ces données de procédé, Cpk = 1,09. Comme le CPK est inférieur à 1.33, la capacité intermédiaire/dans le processus ne répond pas aux exigences du client. Les données de procédé sont trop proches de la limite inférieure de spécification. Le processus n’est pas centré, donc Cpk n’est pas égal à Cp (2,76).
Evaluer la capabilité globale
Utilisez Ppk pour évaluer la capacité globale de votre processus en fonction à la fois de l’emplacement et de l’étendue du processus. La capacité globale reflète la variation représentée dans les données de l’étude. Interprétez le résultat dans le contexte de l’objectif de l’étude et des conditions de collecte des données.
En général, des valeurs de Ppk plus élevées indiquent un processus plus performant. Des valeurs de Ppk plus faibles indiquent que votre processus pourrait avoir besoin d’être amélioré.
-
Comparez Ppk à une valeur de référence qui représente la valeur minimale acceptable pour votre processus. De nombreux secteurs utilisent une valeur de référence de 1,33. Si Ppk est inférieur à votre référence, réfléchissez à des moyens d'améliorer votre procédé.
-
Comparez Pp et Ppk. Si les valeurs de Pp et de Ppk sont à peu près égales, le procédé est centré entre les limites de spécification. Si Pp et Ppk diffèrent, alors le processus n’est pas centré.
- Comparez Cpk et Ppk. Si Ppk est nettement supérieur à Cpk, il peut y avoir d’autres sources de variation systémique dans le processus, en plus de la variation entre et au sein des sous-groupes.
Résultat clé : Ppk
Pour ces données de procédé, Ppk = 0,52. Etant donné que l'indice Ppk est inférieur à 1,33, la capabilité globale du procédé ne répond pas aux exigences. Le procédé est centré, donc Ppk ≈ Pp (0,53). Toutefois, Ppk < Cpk (0,72), ce qui indique que la capabilité globale pourrait être améliorée si d'autres sources de variation systémique de procédé étaient réduites ou éliminées.
Important
Les indices Cpk et Ppk mesurent la capabilité du procédé uniquement par rapport à la limite de spécification la plus proche de la moyenne du procédé. Par conséquent, ces indices ne représentent qu’un seul côté de la courbe de procédé et ne mesurent pas comment le procédé se comporte de l’autre côté de la courbe de procédé. Si votre procédé comporte des éléments non conformes qui dépassent les deux limites de spécification, utilisez des mesures de capacités supplémentaires pour évaluer plus pleinement la performance du procédé.
